Сколько комплектов одновременно находится в обработке
Число объектов в обработке можно связать со средним потоком и длительностью пребывания. Это описание устойчивой системы, когда приход и выход уравновешены на достаточно длинном интервале. Результат характеризует средний незавершённый объём работы, а не максимальную очередь.
Границы машинного цикла и маршрута изделия
Обработка включает перемещение изделия, подготовку, предусмотренные этапы очистки и последующей обработки, контроль и документированный выпуск. Продолжительность занятости машины составляет только часть маршрута. Производительность в корзинах или циклах за час также отличается от числа комплектов, готовых к выдаче. Для корректного подсчёта заранее определяют единицу учёта и точки начала и окончания.
Расчётная модель
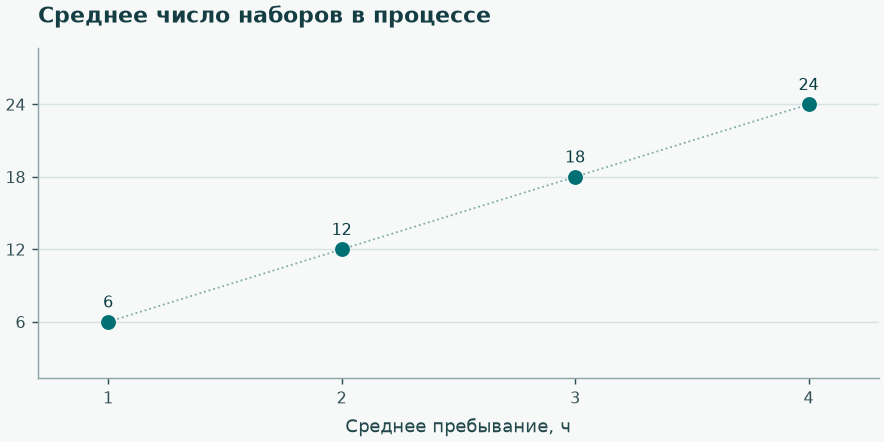
При устойчивом потоке в отделение поступает в среднем шесть наборов в час. Закон Литтла связывает среднее число наборов в процессе со средним полным временем пребывания. Система рассматривается в установившемся режиме.
Входная величина x — Среднее пребывание, ч.
y = 6 × x
Результат y — Среднее число наборов в процессе.
Подстановка для одного случая
Возьмём второе условие таблицы. При x = 2 выражение принимает вид 6 × 2. После вычисления получаем y ≈ 12. В соседних строках меняется только входная величина.
| Среднее пребывание, ч | Среднее число наборов в процессе | Изменение y к первой строке |
|---|---|---|
| 1 | 6 | 0 |
| 2 | 12 | +6 |
| 3 | 18 | +12 |
| 4 | 24 | +18 |
Как проверить вывод
Соберите отметки поступления и выдачи для одинаково определённого набора. Иначе входной поток в наборах/час окажется несопоставим со временем, измеренным для отдельных изделий.
Граница применимости
Это среднее количество, а не необходимый резерв на пиковую нагрузку. Неравномерное поступление и простой оборудования увеличивают потребность в запасе.
В технической записи полезно разделять состояние оборудования, параметры конкретной загрузки и результат контроля. Возможность машины завершить программу не подтверждает каждую подготовительную операцию. Учебные расчёты описывают измерение и организацию потока; методы обработки и выпуск изделий определяются валидированными процедурами.
Проверьте себя
При каком из приведённых входных значений получится 18 по столбцу «Среднее число наборов в процессе»?
Показать разбор
Подстановка в выражение даёт 6 × 3 ≈ 18. Входное значение — 3.
Оборудование и характеристики
Стерилизаторы и оборудование для обработки инструментов в каталоге ИНФОМЕД. Ниже приведены примеры исполнений и сведения из их карточек. Значения учебного опыта заданы отдельно.
| Оборудование | Параметр карточки | Описание исполнения |
|---|---|---|
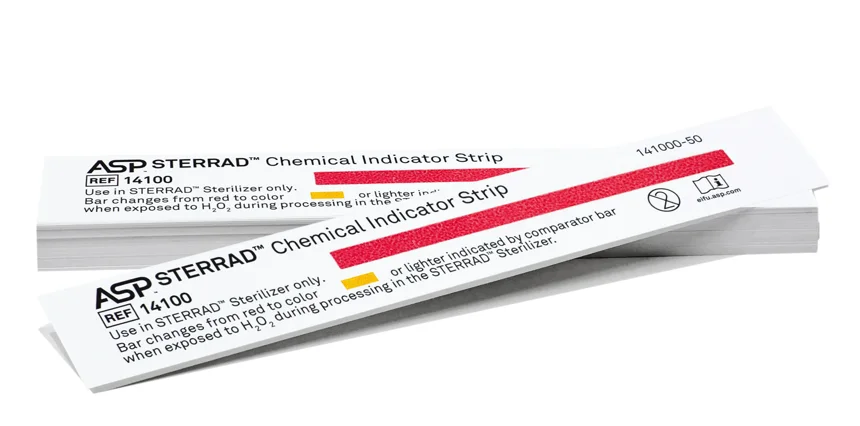
| STERRAD — химические и биологические индикаторы контроля | Параметры цикла | Оценка данных процесса по установленному порядку |
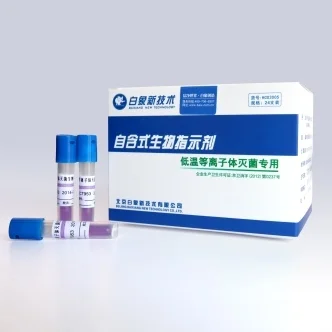
| STERRAD — химические и биологические индикаторы контроля | 14324 | Биологический индикатор CYCLESURE 24 |
| Настольный плазменный стерилизатор Baixiang PS-60-T | Вакуумная система | Насос Leybold в описанной заводской комплектации |
| Настольный плазменный стерилизатор Baixiang PS-60-T | Заводское обозначение | PS60T; настольная модель PS-60-T |
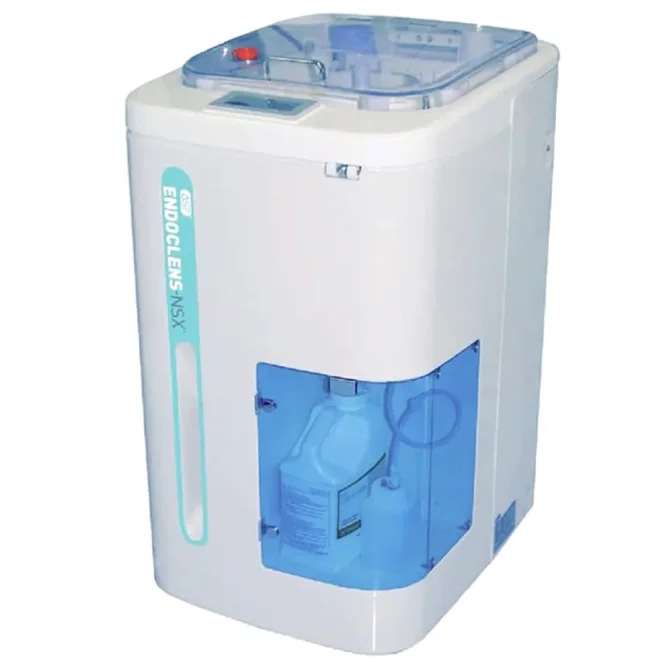
| Моечно-дезинфицирующий репроцессор ASP ENDOCLENS NSX | Количество обрабатываемых каналов | 4; совместимость по конкретной схеме подключения |
| Моечно-дезинфицирующий репроцессор ASP ENDOCLENS NSX | Вместимость | 1 эндоскоп за цикл |
STERRAD — химические и биологические индикаторы контроля
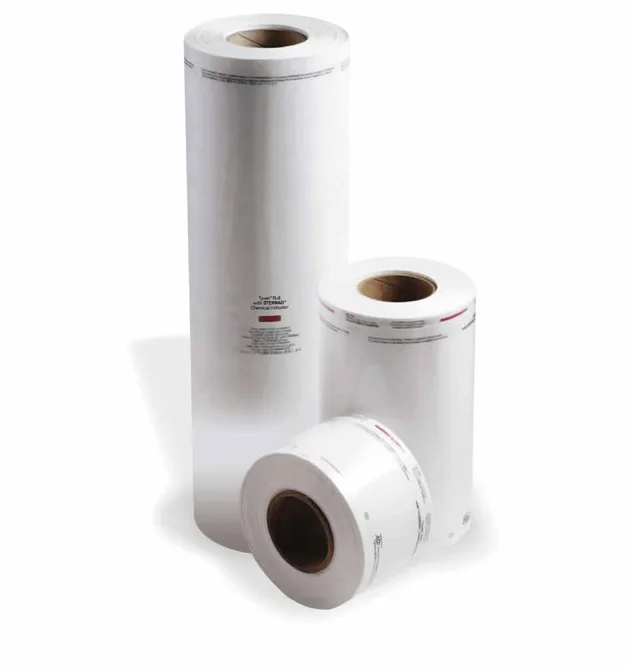
Контроль полезен, когда его результат можно отнести к определённому циклу и партии изделий. Поэтому записи должны обеспечивать связь с загрузкой, временем обработки и применённым индикатором. Отдельно учитывают срок годности, условия хранения и идентификацию партии расходных материалов. При отклонении следуют установленной процедуре, не подменяя неудовлетворительный результат повторной оценкой другого индикатора без выяснения причин.
Настольный плазменный стерилизатор Baixiang PS-60-T
Вакуумная система подготавливает условия для прохождения рабочего процесса. Заводская комплектация описывает применение насоса Leybold. Для пользователя существенны его роль в формировании контролируемой среды и необходимость обслуживания, а не только название изготовителя компонента. Снижение качества вакуумирования может отражаться на выполнении программы и вызывать сообщения о неисправности. При подборе учитывают возможность регламентного сервиса, расходные элементы вакуумной системы и доступ к узлам. Нельзя компенсировать техническую неисправность произвольным увеличением времени обработки.
Иллюстрации из каталога ИНФОМЕД
Продолжить по теме
В этом выпуске
- Разница между временем экспозиции и оборотом стерилизатора
- Одновременный запуск двух одинаковых аппаратов и пиковая нагрузка
- Задержка выпуска набора после завершения машинного цикла