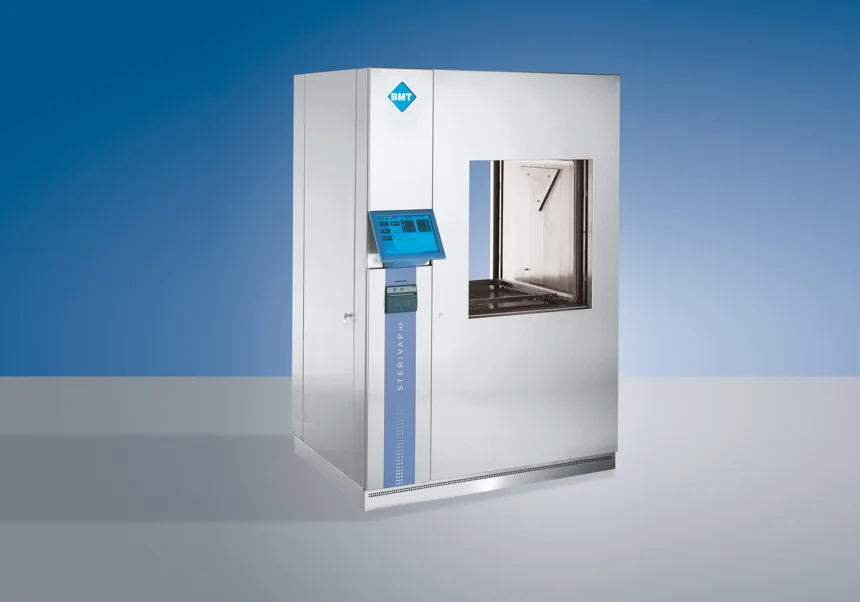
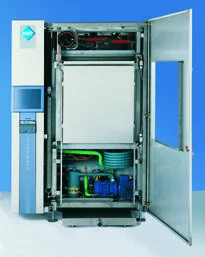
BMT STERIVAP HP — серия больших паровых стерилизаторов для централизованной обработки медицинского инструментария и совместимых материалов. Аппараты применяют в стерилизационных отделениях, приоперационных участках и других подразделениях с организованным потоком партий. Серия представляет несколько объёмов и вариантов исполнения, поэтому название STERIVAP HP обозначает платформу оборудования, а не единственную камеру с одинаковыми размерами, энергопотреблением и производительностью.
Отличительные особенности HP включают крупную регулируемую сенсорную панель, модульную конструкцию и возможности индивидуального оснащения. При выборе оценивают не только объём, но и геометрию камеры, количество стандартных стерилизационных единиц, способ загрузки, источник пара и разделение технологических зон. Такой подход позволяет подобрать аппарат под реальный состав контейнеров и наборов, а не ориентироваться только на максимальное число литров в рекламном описании.
В рассматриваемой линейке представлены исполнения 446 на 148 литров, 636 на 160 литров, 559 на 254 литра, 666 на 314 литров и 669 на 453 литра. Более крупные варианты включают 6612 на 610 литров и другие камеры, указанные в таблице серии. Между соседними обозначениями нет простой линейной зависимости: больший номер не всегда означает одинаковое изменение высоты, ширины или глубины. Именно поэтому закупочное описание должно содержать полный типоразмер.
Особенно показательно сравнение камер 446 и 636. При близком общем объёме у них различаются внутренние пропорции, а следовательно, возможности размещения стандартной контейнерной системы. Выбор по одним литрам может привести к аппарату, в который формально помещается требуемая масса материала, но неудобно устанавливаются привычные контейнеры. Для исполнения 559 отдельно учитывают нестандартизированную под соответствующую контейнерную систему геометрию. При проектировании проверяют конкретные корзины и загрузочные принадлежности.
Индекс «-1» обозначает однодверную компоновку, «-2» — двухдверную проходную. В первом случае подача подготовленной партии и выгрузка выполняются с одной стороны. Во втором стерилизатор можно включить в разделённый поток между зонами с разным назначением. Проходная система полезна только вместе с правильно спроектированными рабочими маршрутами: само наличие второй двери не устраняет пересечения персонала, тележек и материалов вокруг аппарата.
Камера, дверные элементы и обогревающая рубашка в описанном исполнении изготовлены из нержавеющей стали AISI 316L. Конструкция предусматривает раздельные функциональные участки рубашки и управляемую подачу пара в стерилизационное пространство. Цель такого решения — воспроизводимое достижение параметров и рациональное использование рабочих сред. Однако техническое устройство не отменяет требований к загрузке: контейнеры, упаковки и текстиль должны размещаться в разрешённой конфигурации.
В базовом программном наборе серии предусмотрено до двадцати программ. Для стандартных инструментальных задач описаны режимы 134 °C с экспозицией 4 или 7 минут, а также 121 °C с экспозицией 20 минут для соответствующих разрешённых материалов. Программа с интенсивным досушиванием отличается от обычного цикла не только обозначением. Её выбирают под характер контейнеров, упаковки и тепловой нагрузки в пределах документации аппарата.
Время стерилизующей экспозиции не равно длительности полного цикла. Предварительная подготовка, нагрев, удаление воздуха, сушка и безопасное завершение требуют отдельного времени. Для расчёта мощности ЦСО используют продолжительность цикла с типовой партией и учитывают загрузочно-разгрузочные операции. Наличие быстрого режима для неупакованных инструментов не позволяет автоматически получить такой же оборот упакованных тяжёлых контейнеров или плотного текстильного материала.
STERIVAP HP может оснащаться специальными программами и принадлежностями для лабораторных процессов, включая обработку растворов. В такой конфигурации значение имеют гибкий датчик PT 100, контроль температуры эталонной ёмкости и предусмотренный алгоритм охлаждения. Требования к сосуду и загрузке определяются конкретным процессом. Само наличие свободной программной позиции в памяти не означает, что аппарат уже оборудован для любой жидкости или закрытой тары.
Их параметры должны быть подтверждены для фактической задачи на месте применения. Нельзя распространять программу, разработанную для одного вида изделия, на всю оптику, все полимеры или любые длинные каналы. При подготовке спецификации лучше описать конкретную номенклатуру и требуемый результат, после чего согласовать оснащение и контроль. Это снижает риск приобретения формально универсального аппарата, которому не хватает необходимых датчиков или инженерных опций.
Как связаны программа обработки, загрузка и готовность к выдаче
Маршрут изделия включает подготовку, машинные этапы, контроль, документирование и выпуск. Время одной выделенной фазы не равно периоду занятости аппарата или времени до выдачи набора. Номинальный объём камеры также не задаёт число готовых комплектов: оно зависит от разрешённой схемы загрузки, корзин, упаковки и подключений для каналов.
Для сопоставления выбирают реальную номенклатуру изделий отделения и подтверждённые инструкции по их обработке. Схему размещения связывают с конкретным циклом и перечнем принадлежностей. В журнале отделяют окончание программы от разрешения выдачи. Параметры процесса и допустимость загрузки устанавливают по валидированной документации, а не по расчётной вместимости.
Сведения об исполнении
| Параметр или вопрос | Значение и условия из описания |
|---|---|
| Инструментальные экспозиции | 134 °C / 4 или 7 мин; 121 °C / 20 мин — по назначению цикла |
| 446 | 148 — 480 × 450 × 700 — 1 |
| 636 | 160 — 670 × 350 × 700 — 2 |
| 559 | 254 — 509 × 509 × 990 — Не стандартизировано |
| 666 | 314 — 700 × 650 × 690 — 4 |
| 669 | 453 — 700 × 650 × 990 — 6 |
| 6612 | 610 — 700 × 650 × 1340 — 8 |
| 6615 | 748 — 700 × 650 × 1640 — 10 |
| 6618 | 885 — 700 × 650 × 1940 — 12 |
Разбор практической ситуации
Пусть условная машинная программа занимает час, а подготовка и выпуск набора суммарно ещё полчаса. Этот набор проведёт в маршруте не менее полутора часов, хотя камера может освободиться через час. Если подготовка новых изделий идёт параллельно, темп потока и время одного набора будут различаться. Пример предназначен только для организации маршрута и не задаёт режим обработки.
Разные типы изделий могут потребовать несовместимых схем размещения или подключений. При расчёте вместимости нельзя складывать свободные позиции, если они не подходят нужному изделию. Ведомость комплектации должна связывать программу, загрузочные принадлежности и допустимую номенклатуру.
Сколько операций завершает рабочее место за смену
Производительность имеет смысл только после определения единицы готовой работы. Исследование, отдельное измерение, обработанный набор и зарегистрированная попытка — разные единицы учёта. Средняя скорость завершения работы в установившемся потоке также отличается от времени до первого результата. На практическую пропускную способность влияют подготовка, очередь, контроль и восстановление рабочего места.
В группе из пяти рабочих заданий обязательная дополнительная операция длительностью две минуты на каждое задание занимает десять минут при последовательном выполнении. Если операция выполняется параллельно, она может увеличить время отдельного задания, но иначе повлиять на общий темп. Поэтому в схемах организации работы важно рисовать не только длительности, но и зависимости между стадиями.
Как связать обслуживание с конкретным узлом и рабочим циклом
Контроль состояния, обслуживание и ремонт отвечают на разные технические вопросы. Первая операция устанавливает наблюдаемое состояние, вторая сохраняет работоспособность в предусмотренных условиях, третья устраняет установленную неисправность. Для выбора оборудования существенно, какие узлы доступны персоналу в пределах инструкции, какие действия относятся к квалифицированному сервису и какие записи остаются после выполнения.
Пусть датчик остаётся подключённым после замены съёмного механического элемента. В одном случае штатная проверка касается только фиксации, в другом затронут измерительный тракт. Нельзя выбирать процедуру по объёму выполненной работы на глаз. Устанавливают границу вмешательства и сверяют требования документации для конкретного узла, поручая сервисные действия квалифицированному специалисту.
Какие характеристики можно сопоставить
| Признак | Оборудование | Формулировка в техническом описании |
|---|---|---|
| Основная панель | Большие паровые стерилизаторы BMT STERIVAP HP | 12 дюймов, регулируемая |
| Основная панель | Большие паровые стерилизаторы BMT STERIVAP | 8,4 дюйма в описанном исполнении |
Пример из раздела · Большие паровые стерилизаторы BMT STERIVAP
STERIVAP — семейство больших паровых стерилизаторов BMT для медицинских подразделений с регулярной обработкой инструментов, контейнеров и других совместимых материалов. Аппарат использует влажное тепло насыщенного водяного пара. Он предназначен для изделий, изготовители которых допускают соответствующий процесс, и включается в организованный маршрут после очистки, контроля и подготовки загрузки. STERIVAP не выполняет культивирование микроорганизмов: лабораторные программы связаны с обработкой совместимых сред и материалов, а не с их последующей инкубацией.
Серия охватывает камеры разного объёма и геометрии, одно- и двухдверные исполнения, несколько вариантов пароснабжения и загрузочной оснастки. Поэтому карточка описывает семейство, внутри которого выбирается конкретная конфигурация. Общая задача STERIVAP — обеспечить воспроизводимую обработку типовых партий в ЦСО или другом стерилизационном подразделении. Полезная производительность определяется не только размером камеры, но и тем, насколько она соответствует реальным контейнерам, упаковкам и графику поступления материала.
В описанном программном наборе предлагается до двадцати программ. Стандартные примеры включают неупакованные инструменты при 134 °C с выдержкой 4 минуты, упакованные материалы при 134 °C с выдержкой 7 минут и вариант с интенсивным досушиванием. Для совместимых упакованных изделий из стекла, резины и полимеров описан режим 121 °C с экспозицией 20 минут. Эти значения относятся к соответствующей фазе, а не к полному времени оборота партии.
Назначение программы определяется типом изделия, упаковкой и установленной конфигурацией загрузки. Нельзя выбрать быстрый неупакованный цикл для заранее упакованного запаса только потому, что температуры совпадают. Аналогично слово «пластмассы» не означает разрешение на обработку любого полимерного изделия. При вводе новой номенклатуры сравнивают инструкции компонентов и подтверждают подходящую программу.
Пример из раздела · Паровой стерилизатор BMT STERIMAT 20 л
Стерилизация в STERIMAT является заключительной технологической обработкой предварительно подготовленного материала. Аппарат не заменяет очистку инструмента и не исправляет недостаточное удаление загрязнений. Он создаёт условия выбранного парового цикла, а учреждение обеспечивает совместимость изделий, корректную упаковку, установленную загрузку и контроль выпуска партии. Для закупки важно описать весь этот рабочий сценарий, поскольку один номинальный объём камеры не показывает, насколько удобно оборудование будет использоваться каждый день.
Для ускоренных программ P5 и P6 в спецификации серии указан предел загрузки 0,5 кг. Это ограничение сохраняет значение и в камере STERIMAT, хотя её объём больше, чем у STERIDENT. Ускоренный режим рассчитан на определённый сценарий и не должен использоваться как способ обработать полную камеру за минимальное время. Если необходимость быстрых партий возникает регулярно, её учитывают при расчёте запаса инструмента и распределении работы между аппаратами.
Показатели 4, 7 или 20 минут относятся к стерилизующей экспозиции соответствующих программ. Полный цикл включает подготовку и сушку, а реальный оборот дополнительно включает загрузку, выгрузку и контроль. Для управленческого расчёта полезно измерять время от передачи подготовленной партии до её допуска к дальнейшему обращению. Тогда становится понятно, где находится ограничение: в мощности стерилизатора, упаковочном участке, времени охлаждения или количестве сотрудников, выполняющих выпуск партии.
Многофазная вакуумная сушка с принудительной вентиляцией рассчитана на завершение выбранной программы в условиях предусмотренной загрузки. После вакуумной стадии воздух проходит через антибактериальный фильтр. Для упакованных медицинских изделий это важно, поскольку сохранение результата обработки зависит от состояния упаковки. Если пакет остаётся влажным, нельзя ограничиваться ссылкой на правильную температуру: необходимо оценить весь процесс и установленный порядок обращения с такой партией.
Вопросы для проверки
| Вопрос | Что зафиксировать | Что может исказить вывод |
|---|---|---|
| Какая загрузка связана с этой цифрой? | Конфигурация изделий, разрешённая программа и маршрут выпуска | Пересчёт литров камеры в готовые наборы без схемы загрузки |
| Что принято за одну завершённую работу? | Единица учёта, начало, конец и обязательные промежуточные стадии | Умножение паспортного максимума на длительность смены |
| Что подтверждает возврат к работе? | Обозначение узла, выполненная процедура и проверка результата | Закрытие заявки без функционального подтверждения |
Особенности конструкции и работы · Большие паровые стерилизаторы BMT STERIVAP HP
Качество пара имеет самостоятельное значение. Наличие неконденсируемых газов, избыточной влаги или нестабильной подачи может влиять на ход процесса независимо от объёма камеры. Для оснащения с собственным парогенератором предусматриваются соответствующие способы подготовки воды и контроля генерации. При питании от внешней системы необходимо оценить характеристики поступающего медицинского пара. Подключение к существующему трубопроводу допустимо только после проверки его соответствия требованиям выбранного аппарата и процесса.
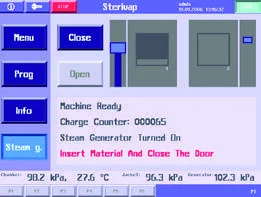
На стороне загрузки HP используется крупная цветная сенсорная панель диагональю 12 дюймов с возможностью регулировки положения. Её размещение вне термически нагруженной зоны облегчает чтение информации и работу операторов разного роста. В проходном исполнении предусмотрено отдельное отображение состояния на стороне выгрузки. При проектировании интерфейса участка важно, чтобы обе стороны однозначно понимали текущую фазу, допустимость открытия и статус завершённой партии.
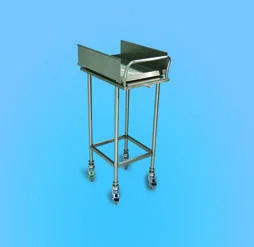
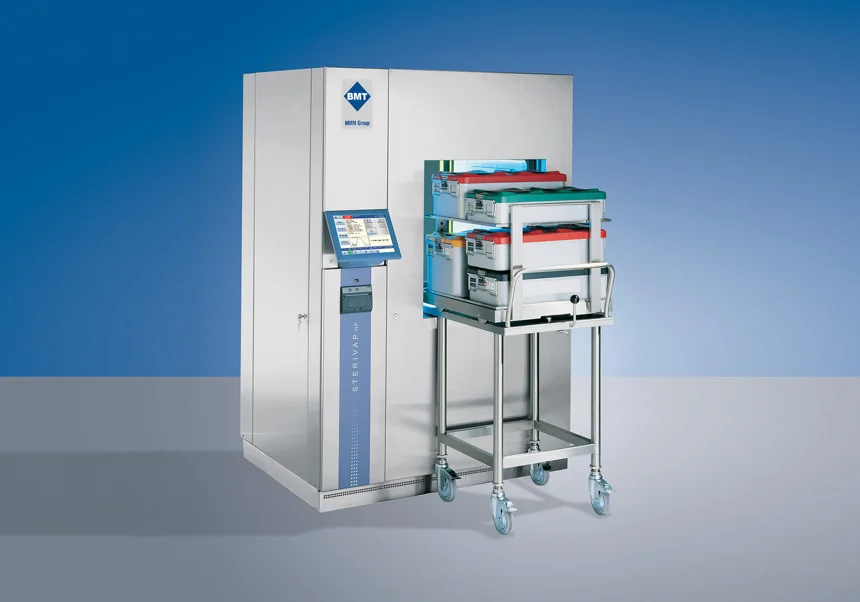
STERIVAP HP может комплектоваться транспортными и загрузочными тележками, универсальными и специальными рамами, полками и принадлежностями для растворов. Эти элементы определяют практическую вместимость не меньше, чем размеры камеры. Для плотного потока важно, чтобы тележка безопасно стыковалась с аппаратом и позволяла перемещать партию без лишней ручной перекладки. Число контейнеров на каталожной фотографии не следует использовать как универсальную норму загрузки для любого типоразмера.
Мы поможем согласовать камеру, дверное исполнение, пароснабжение, загрузочные тележки, программы и документирование. Предложение формируется индивидуально без опубликованных цен. Основная задача — обеспечить подтверждённый процесс и управляемый оборот материалов в вашем подразделении, а не приобрести максимальную камеру без учёта реальной логистики.