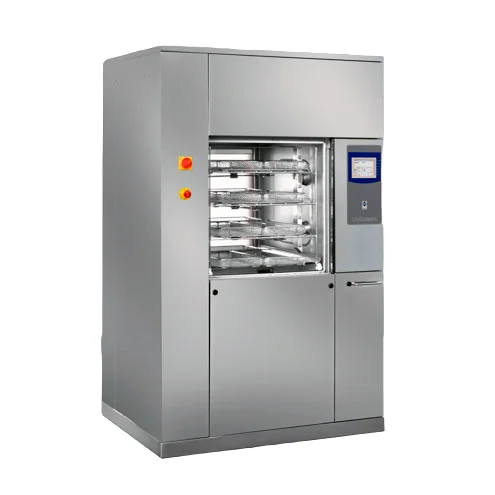
BMT UNICLEAN SL M 15 и UNICLEAN SL MS 15 — моечно-дезинфекционные аппараты размерной группы 500 литров с загрузкой до пятнадцати корзин DIN. Это наиболее вместительные инструментальные машины в рассматриваемой линейке UNICLEAN SL M. Они предназначены для крупных больниц и центральных стерилизационных отделений, где одновременно поступают многочисленные наборы из операционных. Версии M и MS различаются системой пользовательского управления, сохраняя общую размерную категорию и возможность выбора одной или двух дверей.
Показатель до пятнадцати DIN-корзин позволяет оценить потенциальную ёмкость партии. Реальное количество зависит от загрузочной рамы, высоты предметов и сохранения доступа моющей среды к рабочим поверхностям. Если наборы занимают неодинаковое пространство, суммировать их только по числу корзин недостаточно. Для проектирования составляют карту типовых партий: стандартные хирургические инструменты, крупные изделия, полые инструменты с адаптерами и наборы со специфическими ограничениями.
Большая партия может уменьшать число запусков, но увеличивать ожидание отдельных срочных наборов, если персонал стремится всякий раз заполнить камеру полностью. Поэтому производительность оценивают вместе с приоритетами подразделений. Для планового массового потока M/MS 15 может быть удобна, тогда как для малого срочного поступления необходимо отдельно определить порядок обработки. Решение о числе машин, резерве и распределении партий принимают по расписанию операций и фактическому обороту инструментов, а не только по объёму 500 литров.
Проект барьерной установки должен учитывать положение нескольких аппаратов, подъезд тележек и доступ к обслуживанию. На стороне выгрузки требуется место для партии из пятнадцати корзин, её осмотра и передачи на комплектование. Если рабочий стол принимает только небольшую часть загрузки, бутылочным горлышком становится следующий этап. Увеличение камеры тогда не приводит к ожидаемому сокращению оборота. Планировка грязной и чистой сторон рассчитывается согласованно, с учётом движений сотрудников в наиболее загруженный час.
В M/MS 15 работают два отдельных вертикально расположенных моющих насоса. Система обеспечивает циркуляцию и распределение воды по трёхуровневой схеме обработки. При увеличенной загрузке особенно важно не перекрывать распылительные элементы и не создавать затенённые участки между корзинами. Коромысла должны свободно двигаться, а подключаемые рамы — правильно соединяться с гидравлической системой. Сам по себе большой расход воды не компенсирует неправильное расположение изделий.
Наружная конструкция выполнена из стали AISI 304, а камера, моющие коромысла и корпус фильтра — из AISI 316L. Закруглённые переходы облегчают уход, наклонное дно способствует отводу воды. В описании англоязычного каталога для этой группы предусмотрен запираемый отсек под четыре пятилитровые канистры. Точное расположение химических ёмкостей и дополнительных модулей фиксируют в комплектации, особенно если выбираются расширенные системы дозирования или предварительного нагрева.
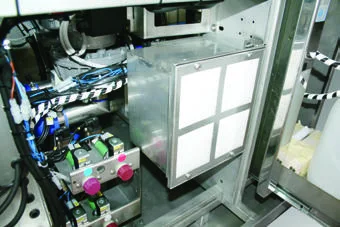
Для группы M/MS 15 производитель описывает принудительную сушку с фильтрами G3 и HEPA H14 и регулировкой по времени и температуре. Фильтрование воздуха полезно для контролируемого процесса, однако не превращает моечную машину в стерилизатор. Результат сушки определяется также геометрией изделий, укладкой и отводом воды. Закрытые шарниры, глубокие ёмкости и неподходящее положение инструментов способны удерживать влагу даже при корректной работе воздушной системы.
В крупной партии проверяют не только легко доступные верхние поверхности. Наиболее сложные места загрузки должны быть включены в оценку процесса при вводе и последующем контроле. Если аппарат завершил программу, но отдельные изделия остаются влажными, причины разбирают до упаковки. Возможность изменить длительность сушки используется в рамках проверенной конфигурации, а не как случайная коррекция каждого цикла. Для отделения полезно иметь устойчивую схему загрузки и понятные критерии передачи партии дальше.
При сравнении с M/MS 10 разница составляет не только пять дополнительных DIN-корзин. В группе 15 следует учитывать развитую систему сушки, возможные энергетические опции и объём партии, поступающей на чистую сторону. Полезно сопоставлять конфигурации по полной смене, включая контрольные процедуры и обслуживание. Объявленная вместимость должна превращаться в реальный оборот подготовленных наборов. Если не хватает персонала или упаковочных мест, увеличение аппарата может лишь перенести очередь на следующий стол.
Как связаны программа обработки, загрузка и готовность к выдаче
Маршрут изделия включает подготовку, машинные этапы, контроль, документирование и выпуск. Время одной выделенной фазы не равно периоду занятости аппарата или времени до выдачи набора. Номинальный объём камеры также не задаёт число готовых комплектов: оно зависит от разрешённой схемы загрузки, корзин, упаковки и подключений для каналов.
Для сопоставления выбирают реальную номенклатуру изделий отделения и подтверждённые инструкции по их обработке. Схему размещения связывают с конкретным циклом и перечнем принадлежностей. В журнале отделяют окончание программы от разрешения выдачи. Параметры процесса и допустимость загрузки устанавливают по валидированной документации, а не по расчётной вместимости.
Сведения об исполнении
| Параметр или вопрос | Значение и условия из описания |
|---|---|
| Загрузка | До 15 DIN-корзин |
| Камера | 500 л |
| Корпус и камера | AISI 304 и AISI 316L соответственно |
| Фильтры сушки | G3 и HEPA H14 |
| Мойка и сушка | Трёхуровневая организация |
| 15 против 10 корзин | Более крупная партия — Проверить вместимость участка осмотра |
| Отсек канистр | До 4 × 5 л по англоязычному каталогу |
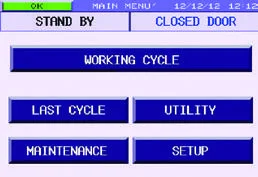
| M 15 | Цветной LCD; 20 стандартных и 20 настраиваемых программ |
| MS 15 | Сенсорный 5,8 дюйма; 10 стандартных, 50 настраиваемых и 5 сервисных программ |
Разбор практической ситуации
Пусть условная машинная программа занимает час, а подготовка и выпуск набора суммарно ещё полчаса. Этот набор проведёт в маршруте не менее полутора часов, хотя камера может освободиться через час. Если подготовка новых изделий идёт параллельно, темп потока и время одного набора будут различаться. Пример предназначен только для организации маршрута и не задаёт режим обработки.
Разные типы изделий могут потребовать несовместимых схем размещения или подключений. При расчёте вместимости нельзя складывать свободные позиции, если они не подходят нужному изделию. Ведомость комплектации должна связывать программу, загрузочные принадлежности и допустимую номенклатуру.
Как связать обслуживание с конкретным узлом и рабочим циклом
Контроль состояния, обслуживание и ремонт отвечают на разные технические вопросы. Первая операция устанавливает наблюдаемое состояние, вторая сохраняет работоспособность в предусмотренных условиях, третья устраняет установленную неисправность. Для выбора оборудования существенно, какие узлы доступны персоналу в пределах инструкции, какие действия относятся к квалифицированному сервису и какие записи остаются после выполнения.
Пусть датчик остаётся подключённым после замены съёмного механического элемента. В одном случае штатная проверка касается только фиксации, в другом затронут измерительный тракт. Нельзя выбирать процедуру по объёму выполненной работы на глаз. Устанавливают границу вмешательства и сверяют требования документации для конкретного узла, поручая сервисные действия квалифицированному специалисту.
Сколько операций завершает рабочее место за смену
Производительность имеет смысл только после определения единицы готовой работы. Исследование, отдельное измерение, обработанный набор и зарегистрированная попытка — разные единицы учёта. Средняя скорость завершения работы в установившемся потоке также отличается от времени до первого результата. На практическую пропускную способность влияют подготовка, очередь, контроль и восстановление рабочего места.
В группе из пяти рабочих заданий обязательная дополнительная операция длительностью две минуты на каждое задание занимает десять минут при последовательном выполнении. Если операция выполняется параллельно, она может увеличить время отдельного задания, но иначе повлиять на общий темп. Поэтому в схемах организации работы важно рисовать не только длительности, но и зависимости между стадиями.
Какие характеристики можно сопоставить
| Признак | Оборудование | Формулировка в техническом описании |
|---|---|---|
| Загрузка | Моечно-дезинфекционные машины UNICLEAN SL M 15 и MS 15 | До 15 DIN-корзин |
| Загрузка | Моечно-дезинфекционные кабины BMT UNICLEAN SL TS | Напольная, транспортными приспособлениями |
| Двери | Моечно-дезинфекционные машины UNICLEAN SL M 15 и MS 15 | Одна или две, автоматические сдвижные стеклянные |
| Двери | Моечно-дезинфекционные машины UNICLEAN SL M 10 и MS 10 | Автоматические сдвижные, стекло двойной закалки |
Комбинированный нагрев
Для Моечно-дезинфекционные машины UNICLEAN SL M 15 и MS 15 в описании приведено «Опция группы 15 — Проверить доступные ресурсы» (Комбинированный нагрев). При оценке температурной характеристики принципиально различать установленное значение, показание штатного датчика и результат независимого измерения. Разность между ними зависит от места, времени и характера контакта. Данные переходного процесса не следует смешивать со значениями после стабилизации. Для сопоставления сохраняют начальные условия и геометрию размещения датчиков.
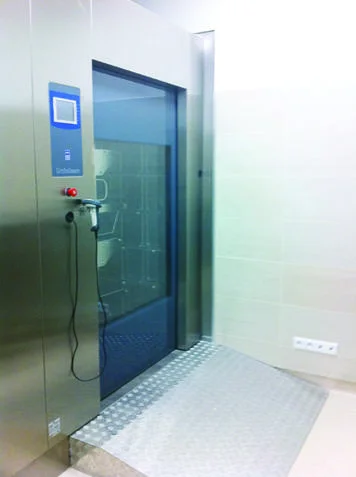
Пример из раздела · Моечно-дезинфекционные кабины BMT UNICLEAN SL TS
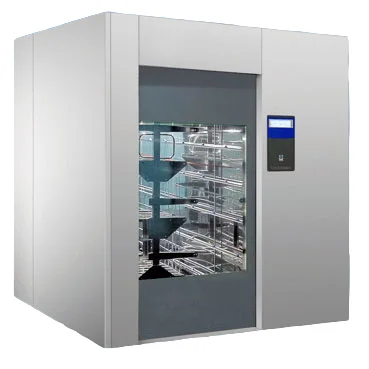
BMT UNICLEAN SL TS — серия крупногабаритных моечно-дезинфекционных аппаратов с напольной загрузкой. Она включает исполнения SL TS 4200 и SL TS 5600 с объёмом камеры соответственно 4200 и 5600 литров. Оборудование предназначено для обработки совместимых транспортных тележек, стерилизационных контейнеров, каркасов кроватей, элементов операционного оборудования и других крупных предметов. Специальные загрузочные приспособления позволяют также организовать обработку хирургической обуви и определённых инструментальных загрузок.
Это иной класс оборудования по сравнению с машинами UNICLEAN SL M на восемь, десять или пятнадцать корзин DIN. В TS предметы перемещаются в большую камеру с использованием транспортных и загрузочных средств, а проект привязан к габаритам реального больничного оснащения. Название «кабина» не означает обработку людей: речь идёт исключительно о совместимых предметах. Установка выполняет мойку и предусмотренную программой дезинфекцию; она не является паровым стерилизатором и не делает автоматически стерильным содержимое камеры.
Для крупной тележки требуется больше пространства перед дверью, чем для инструментальной корзины. Планируют траекторию подъезда, разворота и безопасного выхода, включая работу с наиболее габаритным штатным объектом. В проходной схеме зоны ожидания должны существовать с обеих сторон. Если чистые предметы не успевают убирать, они могут блокировать выгрузку и снижать фактическую пропускную способность кабины. Поэтому транспортная логистика рассматривается вместе с длительностью программ.
Циркулирующая вода проходит трёхступенчатую фильтрацию. Камера, моющие элементы и корпуса фильтров изготовлены из AISI 316L; наружная конструкция — из AISI 304. Закруглённые внутренние переходы облегчают обслуживание и уменьшают участки задержки загрязнений. В рабочем регламенте учитывают проверку доступных фильтров и распылительных элементов. Крупный объём не делает аппарат самообслуживаемым: стабильная гидравлика требует предусмотренного ухода и своевременного технического обслуживания.
Пример из раздела · Моечно-дезинфекционные машины UNICLEAN SL M 10 и MS 10
Размер камеры и предельная загрузка DIN одинаковы для обеих версий, однако интерфейс и организация программ различаются. M 10 использует цветной многострочный LCD. Для MS 10 предусмотрен сенсорный дисплей 5,8 дюйма со стороны загрузки; в проходной версии на стороне выгрузки указан экран 5,2 дюйма.
Корпус и несущие элементы выполнены из нержавеющей стали AISI 304; камера, коромысла и корпуса фильтров — из AISI 316L. Наклонное дно и закруглённые переходы способствуют отводу воды и облегчают уход. Материал не отменяет требований к химической совместимости и водоподготовке: агрессивная среда или неподходящие средства могут создавать проблемы независимо от марки стали. Обслуживание рассматривается как часть нормальной эксплуатации, а не как признак неисправности оборудования.
Двойная микропроцессорная система контролирует последовательность этапов. На панели отображаются программа, фаза, дата и время, температура, A0, оставшееся время и сообщения об ошибках. A0 характеризует термическое воздействие в дезинфекционной части процесса. Его нельзя трактовать как анализ остаточного загрязнения или доказательство стерильности инструмента. Поэтому проверку мойки, оценку термодезинфекции и последующую стерилизацию разделяют по задачам и документам.
Для хирургического центра с несколькими типами наборов разумно сравнить варианты M и MS на реальных сценариях работы персонала. Важно, насколько легко выбрать правильную программу, увидеть нештатное состояние и получить документ партии. Для более крупного ЦСО дополнительно оценивают, достаточны ли десять корзин в пиковые часы. Увеличение до пятнадцати корзин в M/MS 15 имеет смысл при подготовленном смежном потоке, а не само по себе.
Вопросы для проверки
| Вопрос | Что зафиксировать | Что может исказить вывод |
|---|---|---|
| Какая загрузка связана с этой цифрой? | Конфигурация изделий, разрешённая программа и маршрут выпуска | Пересчёт литров камеры в готовые наборы без схемы загрузки |
| Что подтверждает возврат к работе? | Обозначение узла, выполненная процедура и проверка результата | Закрытие заявки без функционального подтверждения |
| Что принято за одну завершённую работу? | Единица учёта, начало, конец и обязательные промежуточные стадии | Умножение паспортного максимума на длительность смены |
Особенности конструкции и работы · Моечно-дезинфекционные машины UNICLEAN SL M 15 и MS 15
В описании предусмотрен электрический нагрев, а среди опций указаны технический пар и комбинированное решение для группы 15. Доступны резервуары предварительного нагрева воды и рециркуляционная сушка. Эти опции воздействуют на разные составляющие общего времени: ожидание нагрева, подготовку воды и удаление влаги. Их эффект нельзя суммировать произвольными процентами или переносить на любой цикл. Сравнение проводят на одинаковой загрузке с согласованными конечными требованиями.
При наличии одной M/MS 15 остановка на обслуживание временно затрагивает сразу значительную часть инструментального потока. Поэтому резерв оценивают заранее: возможно ли перераспределить наборы на другую машину с совместимыми загрузочными системами и подтверждёнными процессами. Перенос не должен сводиться к уменьшению количества корзин без проверки программы. Для больших отделений полезны согласованный график профилактики, достаточный запас инструментов и понятный порядок приоритета срочных партий. Эти решения относятся к организации работы учреждения и дополняют, а не заменяют технические возможности аппарата.
Для согласования нужны перечень инструментов, типовые загрузки, план зон и сведения о коммуникациях. В состав рассматриваемого решения включают дверное исполнение, рамы и корзины, химические каналы, сушку, документирование и целесообразные опции автоматизации. Отдельно обсуждаются ввод в эксплуатацию, обучение и техническое обслуживание.