Что делает стоматологический CAD/CAM-станок
Стоматологический фрезерный станок превращает цифровое задание в физическую заготовку реставрации или другой конструкции путём удаления материала. CAD отвечает за проектирование, а CAM рассчитывает технологию обработки: положение изделия в заготовке, траектории, последовательность инструментов и рабочие режимы. Сам станок выполняет рассчитанное движение в пределах своей кинематики и оснащения.
Качество результата определяется не только числом осей. Необходима согласованная цепь из цифровой модели, материала, держателя, инструмента, стратегии обработки и последующих этапов. Станок не исправляет автоматически ошибку исходной геометрии и не превращает неподходящий материал в клинически пригодную конструкцию.
При выборе оборудования сначала формируют перечень работ: одиночные реставрации, протяжённые конструкции, временные изделия, абатменты или другие разрешённые задачи. Затем проверяют подтверждённые материалы и форматы заготовок. Формулировка «обрабатывает всё» без конкретного сочетания материала и стратегии не является достаточной технической характеристикой.
Оси и доступ инструмента
Линейные оси перемещают инструмент или заготовку по пространственным направлениям, а поворотные позволяют менять ориентацию. Дополнительные оси расширяют доступ к поверхностям и сложной геометрии. Но фактическая доступность зависит от углов поворота, держателя, длины инструмента и столкновений. Пять осей не означают отсутствие любых технологических ограничений.
Следует различать позиционирование и одновременное движение осей. В одной стратегии заготовка сначала устанавливается под углом, затем обрабатывается; в другой несколько осей согласованно движутся во время резания. Возможность должна поддерживаться не только механикой, но и CAM-программой. Для нужной конструкции проверяют весь рабочий процесс.
Короткий инструмент может быть жёстче, но не достигать глубокой области. Более длинный обеспечивает доступ, однако меняет условия обработки. Это не основание самостоятельно заменять инструмент: допустимые варианты задаются системой. Важно понимать, почему отдельная геометрия требует иной стратегии, а не оценивать станок только по максимальному размеру заготовки.
Держатель также занимает пространство и ограничивает подход. При размещении конструкции учитывают поддерживающие перемычки и зоны, которые будут дорабатываться после снятия. Хороший цифровой просмотр траектории помогает обнаружить проблему до запуска, но не отменяет проверки фактической установки материала.
| Технический признак | Практическое значение | Чего он не гарантирует |
|---|---|---|
| Число осей | Возможности пространственного доступа | Доступ ко всем поверхностям любой конструкции |
| Углы поворотных осей | Допустимая ориентация инструмента и заготовки | Отсутствие столкновений с держателем |
| Магазин инструментов | Автоматическая последовательность обработки | Правильность установленных инструментов |
| Смена заготовок | Работа очереди без постоянной загрузки вручную | Готовность расходников на всю очередь |
| Влажный режим | Обработка с предусмотренной жидкостью | Совместимость любого материала с этой жидкостью |
| Сухой режим | Обработка с удалением пыли | Возможность работать без подходящей аспирации |
Фрезерование и шлифование
Удаление материала может выполняться режущим или абразивным инструментом. В обиходе оба процесса иногда называют фрезерованием, но технологические требования различаются. Для конкретного материала система задаёт подходящие инструменты и стратегию. Замена одного процесса другим только по внешнему сходству заготовки недопустима.
Инструмент имеет определённую геометрию рабочей части, диаметр и допустимый материал. Мелкий инструмент способен воспроизводить более тонкие участки, но его применение связано с ресурсом и условиями нагрузки. Наличие очень малого диаметра в каталоге не означает, что он нужен для каждой работы или может обрабатывать любую толщину.
CAM учитывает доступные инструменты при расчёте. Если фактически установлен другой инструмент, цифровая траектория перестаёт соответствовать физической системе. Поэтому идентификация магазина, контроль длины и учёт ресурса имеют прямое отношение к результату. Цветное кольцо или код помогают, но требуют правильной организации.
Изношенный инструмент может ухудшать поверхность и геометрию. Повторная обработка тем же заданием не всегда решает проблему, если причина механическая. Лаборатория должна иметь понятный порядок замены и проверку после обнаруженного повреждения, особенно перед продолжением автоматической очереди.
Материал, заготовка и стратегия
Материал задаёт требования к обработке и дальнейшим этапам. Некоторые заготовки обрабатываются в состоянии, которое требует последующего спекания или кристаллизации, другие имеют иной технологический маршрут. Размер и свойства окончательного изделия зависят от согласованной программы материала. Нельзя считать выход из станка завершением всего производства.
Для диска важны формат, высота, способ фиксации и данные партии, необходимые системе. Для блока — держатель и допустимая ориентация. Открытый импорт цифрового файла не означает открытость всех материалов. Поддержка формата данных, механическая посадка заготовки и валидация технологии — разные вопросы.
Материальная библиотека CAM содержит технологическую информацию. При замене материала на внешне похожий без выбора правильного профиля расчёт может оставаться формально успешным, но не соответствовать заготовке. Поэтому перед запуском сопоставляют физическую маркировку и запись задания. Автоматическое распознавание помогает только в пределах поддерживаемой системы.
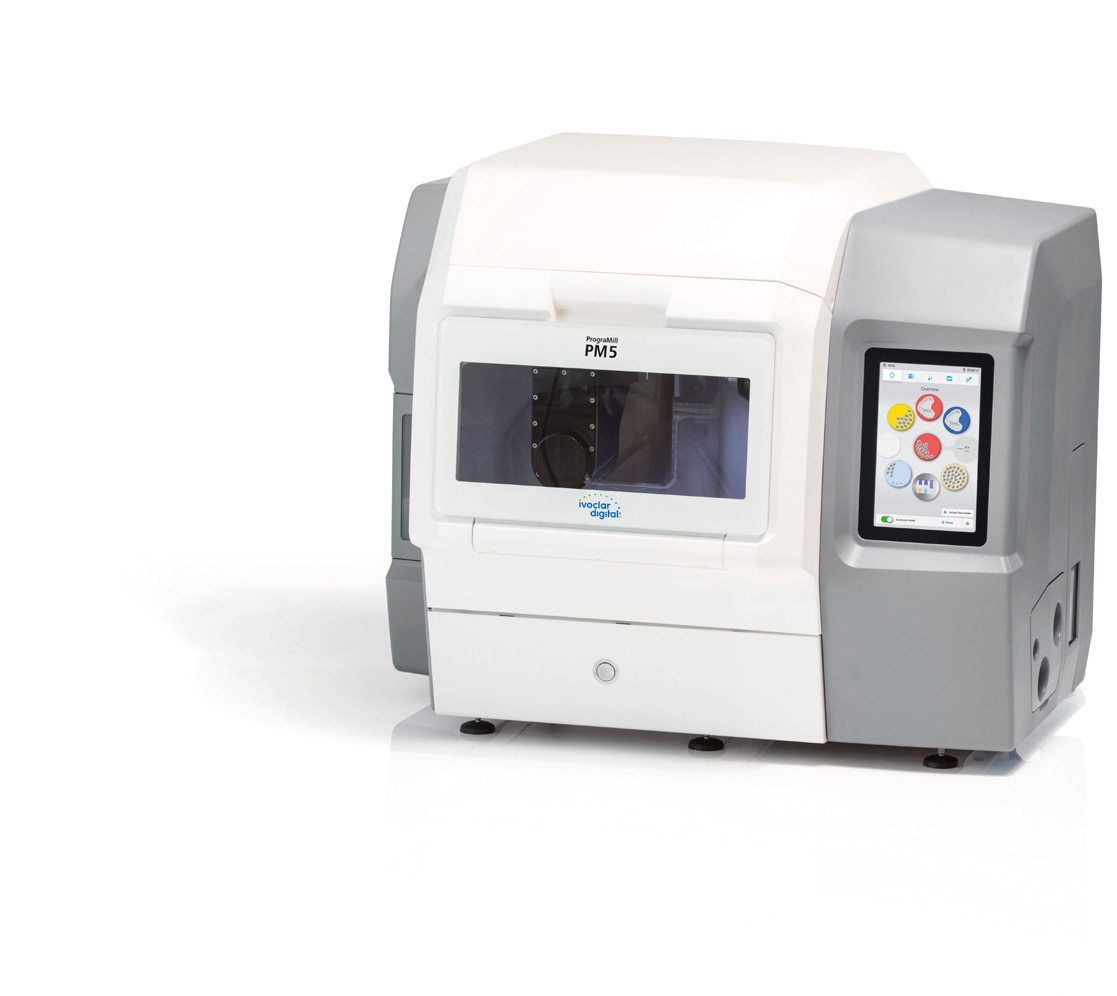
Ivoclar в материалах PrograMill связывает стратегии с материалами, инструментами и оборудованием; vhf описывает отдельные условия влажной и сухой работы. Эти примеры показывают общий принцип: универсальность станка не отменяет конкретности технологической цепи. Характеристики одного производителя нельзя переносить на другое оборудование.
Влажная и сухая обработка
Влажная обработка требует предусмотренной жидкости, исправной циркуляции и фильтрации. Сухая — соответствующего удаления пыли и состояния рабочей камеры. Оба режима имеют собственную подготовку. Наличие переключателя в интерфейсе не означает, что переход между ними завершён физически.
Остаточная влага и загрязнения после предыдущего материала могут влиять на следующую работу. Поэтому производитель задаёт очистку и переход между режимами, иногда автоматизированные. Автоматическая функция должна применяться в предусмотренных условиях; она не является разрешением игнорировать обслуживание и проверку фильтров.
Параметры внешней аспирации и сжатого воздуха относятся к установленному станку. Недостаточно подключить любой пылесос или компрессор. Проверяют требуемые производительность, качество воздуха, интерфейс управления и разрешённые принадлежности. Внешняя инфраструктура входит в рабочую систему и влияет на непрерывность процесса.
Жидкость также не выбирают по общему правилу для всех машин. Один аппарат может требовать определённую добавку, другой допускает воду в отдельных процессах. Условия зависят от материала и конструкции. Для лаборатории важны актуальные инструкции и раздельный учёт расходных средств, чтобы не переносить привычки между станками.
| Проверка перед запуском | Что сопоставить | Какой сбой предотвращает |
|---|---|---|
| Заготовка | Физическая маркировка и материал задания | Обработку по неправильному профилю |
| Держатель | Тип, фиксация и ориентация | Смещение и недоступность поверхности |
| Инструменты | Позиции магазина, тип и ресурс | Несоответствие рассчитанной траектории |
| Режим | Влажная или сухая подготовка | Загрязнение и неправильное охлаждение |
| Инфраструктура | Аспирация, воздух, жидкость | Остановку или нарушение условий процесса |
| Последующие этапы | Совместимая программа материала | Ошибочную оценку незавершённой конструкции |
Производительность и автоматическая очередь
Время обработки одной демонстрационной коронки не описывает производительность лаборатории. Учитывают подготовку задания, смену материала, очистку, ресурс инструментов и последующие процессы. Автоматический магазин повышает автономность, но очередь завершится только при готовности всех необходимых ресурсов.
Для сравнения полезна собственная типовая корзина работ. В ней отражают долю материалов, размеры конструкций и частоту переходов между режимами. Затем оценивают не только машинное время, но и участие оператора. Это позволяет увидеть, где автоматизация действительно снимает нагрузку, а где узкое место остаётся в подготовке или термообработке.
Дистанционное наблюдение камеры помогает заметить состояние процесса, но не заменяет обслуживание и правила работы без присутствия персонала. Решение о таком режиме принимают по документации и условиям лаборатории. Наличие сетевого доступа само по себе не подтверждает допустимость любой автономной эксплуатации.
Практический разбор 1: материал заменили, профиль оставили
Техник установил диск другого типа, поскольку он подходил по размеру держателя. В CAM осталось предыдущее задание с иной материальной стратегией. Станок выполнил расчётную программу, но поверхность и последующий результат отличались от ожидаемого. Ошибка возникла до начала движения осей.
Разбор включает идентификацию заготовки, выбранного профиля, инструментов и последующего процесса. Нельзя сразу объявлять станок неточным, не восстановив эту цепь. Для профилактики вводят проверку соответствия маркировки заданию и понятное разделение материалов. Если система поддерживает автоматическое распознавание, проверяют его реальную область действия.
Повторную работу выполняют только после согласования корректного маршрута. Простое увеличение времени чистовой обработки не исправляет неверный профиль материала. Технологическое решение должно учитывать инструкцию заготовки и возможности оборудования, а не только внешний вид первой попытки.
Практический разбор 2: число осей оказалось недостаточным описанием
Два станка имели одинаковое число осей, но одна и та же сложная конструкция на них обрабатывалась по-разному. Отличались диапазон наклона, держатель и доступные инструменты. В одном случае часть поверхности была недоступна выбранной стратегии без изменения размещения.
Правильное сравнение проводится на конкретной геометрии и подтверждённом процессе. Смотрят симуляцию траекторий, ограничения держателя и необходимость последующей доработки. Фраза «пятиосевой» остаётся важной, но не исчерпывающей характеристикой. Она не заменяет технической демонстрации нужной задачи.
Для закупки формируют примеры типовых работ и критерии приемлемого результата. Производитель или поставщик должен показать подходящий маршрут, а лаборатория — оценить его в своём процессе. Это полезнее сравнения одного рекламного параметра вне контекста.
| Уровень качества | Что проверяют | Почему нужен отдельный контроль |
|---|---|---|
| Цифровое задание | Геометрия и корректность исходных данных | Станок воспроизводит переданную задачу |
| Технологический расчёт | Материал, инструменты, размещение | Определяет траектории и доступ |
| Механическое выполнение | Фиксация, состояние инструмента, обслуживание | Вносит физические отклонения |
| Последующий процесс | Спекание, кристаллизация или иная обработка | Может изменить окончательные свойства и размеры |
| Итоговое изделие | Соответствие требованиям конкретной работы | Не выводится из успешного завершения программы |
Частые вопросы
Пять осей всегда лучше четырёх?
Дополнительная ось расширяет возможности, но выбор зависит от конструкции и технологического маршрута. Для определённого набора работ другая кинематика может быть достаточной. Проверяют доступ, материалы и результат на реальных задачах, а не только число осей.
Открытый STL означает работу с любым материалом?
Нет. STL относится к передаче геометрии. Поддержка заготовки и стратегии требует отдельного подтверждения. Файл может импортироваться успешно, хотя выбранный материал не разрешён для конкретного процесса.
Нужно ли учитывать компрессор и аспирацию при покупке?
Да, если они требуются системой. Их характеристики и обслуживание входят в условия работы станка. Цена и габариты одного корпуса не описывают полного рабочего места.
Можно ли оценивать точность по паспорту позиционирования осей?
Такой параметр характеризует определённую часть механики. Итоговая реставрация зависит также от данных, инструмента, материала и последующей обработки. Точность узла не равна точности всей технологической цепи.
Почему автоматический процесс всё равно требует контроля?
Автоматика выполняет заданную стратегию и отслеживает предусмотренные признаки. Она не всегда распознаёт неверно выбранный материал или ошибку проекта. Подготовка, обслуживание и итоговая оценка остаются необходимыми частями процесса.