Для чего нужен медицинский термозапайщик
Запаивающее устройство закрывает совместимую упаковку путём контролируемого теплового соединения её слоёв. В стерилизационном отделении его задача — формировать воспроизводимый шов стерильной барьерной системы. Аппарат не стерилизует содержимое пакета и не исправляет ошибку выбора упаковочного материала. Качество зависит от сочетания устройства, упаковки, настроек, загрузки пакета и последующих воздействий при обработке, транспортировке и вскрытии.
Внешне аккуратный шов ещё не подтверждает пригодность процесса. Он может иметь локальный канал, неполное соединение, повреждение материала или нежелательное расслоение при открывании. Поэтому выбор термозапайщика связан не только с производительностью, но и с возможностью контролировать критические параметры и проверять результат. Требование «запаивает пакеты» слишком общее для сравнения медицинских систем.
Как формируется соединение
При нагреве совместимого слоя создаются условия для соединения поверхностей под давлением. Для результата важны температура в зоне контакта, усилие и продолжительность воздействия. В роликовом аппарате время контакта связано с движением упаковки через нагретую область; в импульсном или планочном устройстве процесс организован иначе. Одинаковая уставка температуры на разных конструкциях не означает одинаковый тепловой режим материала.
Рабочая температура не выбирается по принципу «чем выше, тем прочнее». Недостаточное воздействие может оставить слабые или незакрытые участки, чрезмерное — повредить материал или изменить характер вскрытия. Нужное рабочее окно определяют для конкретной упаковки и процесса. При изменении поставщика, структуры материала или исполнения пакета нельзя автоматически переносить старые настройки без оценки.
Устройство может контролировать температуру и контактное давление, а скорость поддерживать конструктивно или измерять отдельным каналом. Эти варианты необходимо различать. «Постоянная скорость» и «непрерывно контролируемая скорость с тревогой при отклонении» — разные свойства. При анализе технической документации перечисляют каждый критический параметр и уточняют, измеряется ли он, регулируется ли и сохраняется ли в журнале.
| Параметр | Роль в формировании шва | Вопрос к поставщику |
|---|---|---|
| Температура | Тепловое воздействие на соединяемые слои | Где измеряется и как контролируется отклонение |
| Контактное усилие | Сближение и соединение поверхностей | Поддерживается ли и проверяется ли в работе |
| Время контакта | Продолжительность теплопередачи | Как связано со скоростью или длительностью цикла |
| Геометрия шва | Размер и непрерывность соединения | Как проверяются ширина и отсутствие каналов |
| Подача упаковки | Равномерность прохождения зоны | Как предотвращаются перекосы и складки |
| Регистрация | Прослеживаемость процесса | Какие фактические параметры доступны в записи |
Роликовые и импульсные устройства
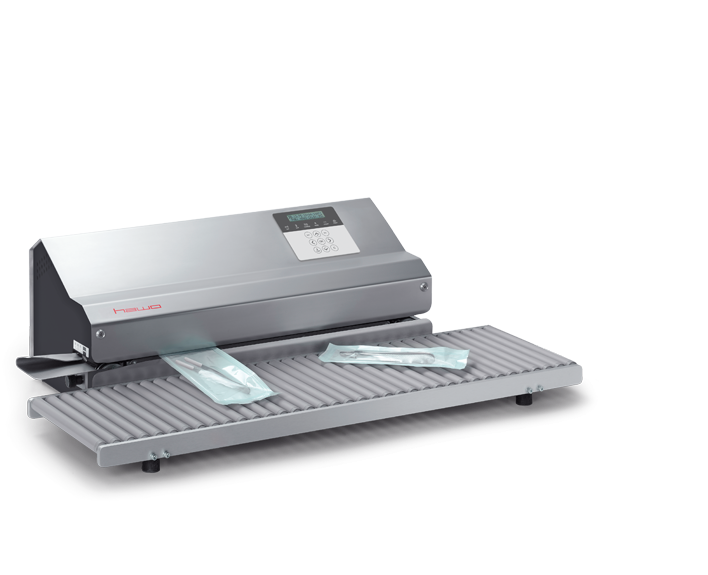
Роликовая конструкция обычно рассчитана на последовательную подачу пакетов через рабочую зону. Она удобна при непрерывном потоке, но требует места для входа и выхода упаковки. Длинный или тяжёлый пакет может нуждаться в поддержке, чтобы не тянуть шов и не менять траекторию движения. Поэтому дополнительные столы и роликовые опоры рассматривают как часть рабочего места, а не как необязательное украшение.
В устройствах с планкой упаковка располагается в определённой зоне, после чего выполняется отдельный цикл соединения. Такой принцип имеет другую организацию труда и ограничения по размерам шва. Сравнивать эти исполнения только по паспортной скорости некорректно: время позиционирования, число пакетов и удобство работы могут определять фактическую производительность сильнее самого нагрева.
В обоих случаях аппарат выбирают под подтверждённый процесс. Простота конструкции не делает систему непригодной автоматически, а наличие экрана и принтера не обеспечивает качество без правильной настройки. Необходимо понимать, какие параметры доступны для контроля и как будет документироваться воспроизводимость результата с используемой упаковкой.
Упаковочный материал и содержимое пакета
Упаковка должна быть пригодна для выбранного способа стерилизации и способа закрытия. Бумажно-плёночные, полимерные и другие материалы имеют разные свойства. Нельзя считать любую прозрачную упаковку термосвариваемой на одном и том же аппарате. Важны структура соединяемого слоя, допустимые условия, геометрия пакета и рекомендации изготовителя материала.
Инструмент внутри не должен создавать неконтролируемое натяжение в зоне будущего шва. При переполнении упаковки увеличивается риск складок, повреждения или чрезмерной нагрузки на соединение. Острые участки защищают предусмотренными совместимыми средствами. Выбор размера пакета должен обеспечивать не только размещение изделия, но и выполнение закрытия, последующей обработки и асептического извлечения по принятой процедуре.
Зона соединения должна быть подготовлена согласно требованиям упаковки и устройства. Попавшие в шов загрязнения, влага, складка или посторонний предмет способны нарушить непрерывность. Если для пакета требуется маркировка, её размещают так, чтобы не ухудшить свойства барьера и не затруднить оценку шва. Печать и собственно соединение — связанные, но разные функции аппарата.
| Признак | Что следует проверить | Почему это важно |
|---|---|---|
| Новая партия упаковки | Идентификацию материала и результаты установленного контроля | Внешнее сходство не гарантирует одинаковые свойства |
| Складка в зоне шва | Подготовку и подачу пакета | Может сформироваться путь через барьер |
| Тяжёлое содержимое | Поддержку упаковки при прохождении | Натяжение может нарушать геометрию соединения |
| Слишком тесный пакет | Размер и разрешённую заполненность | Усилие передаётся на материал и шов |
| Расслоение при вскрытии | Материал, настройки и метод оценки | Прочность не должна достигаться ценой неправильного открывания |
| Нечёткая печать | Печатающий узел и расходник | Маркировка нужна для прослеживаемости, но не подтверждает шов |
Визуальный контроль и испытания
Осмотр выявляет доступные признаки нарушения: складки, разрывы, неполное соединение и другие дефекты. Но одной визуальной оценки недостаточно для описания всех свойств шва. В зависимости от процесса применяют предусмотренные испытания непрерывности и прочности. Метод должен соответствовать упаковочному материалу; результаты разных тестов нельзя считать взаимозаменяемыми без понимания измеряемой характеристики.
Проверка прочности отвечает на вопрос о механическом поведении соединения в определённых условиях. Испытание на наличие канала — на вопрос о возможном пути через шов. Слишком прочное соединение не обязательно лучше, если оно приводит к разрыву материала или затрудняет правильное вскрытие. Поэтому критерии оценки задают заранее и рассматривают совместно, а не выбирают один показатель, который проще получить.
Валидация процесса и повседневный контроль имеют разный масштаб. Подтверждённый процесс описывает условия, в которых получают требуемый результат; текущие проверки помогают убедиться, что работа остаётся в этих условиях. Замена материала, ремонт или изменение параметров требуют оценки влияния. Сохранённый старый протокол не распространяется автоматически на любую новую конфигурацию.
Прослеживаемость без лишней сложности
Полезная запись позволяет установить, каким устройством, с каким материалом и параметрами был сформирован шов. Для подразделения важны однозначные идентификаторы и возможность восстановить историю при разборе отклонения. Система может включать принтер, сканер, компьютерный журнал или другие средства. Но качество прослеживаемости определяется содержанием записи и рабочим порядком, а не количеством подключённых устройств.
Отдельно выясняют, что записывается: установленное значение или фактически измеренный параметр. Строка с заданной температурой не является доказательством её поддержания на протяжении работы. Также важны события остановки, ошибки и смена настроек. При интеграции с информационной системой проверяют, не теряются ли такие события и можно ли связать их с конкретным периодом обработки.
Практический разбор: новая упаковка, старые настройки
Отделение получило пакеты другого производителя с похожими размерами. На старых настройках шов выглядит ровным, но при открывании материал ведёт себя иначе. Повышение температуры наугад может сделать внешний вид убедительнее и одновременно ухудшить свойства соединения. Технически правильный путь начинается с идентификации материала и допустимых условий запайки, а затем — с предусмотренной оценки результата.
Для сравнения фиксируют оба материала, настройки, устройство и условия испытания. Различают нарушение самого шва и повреждение основы пакета. Если аппарат допускает контроль нескольких параметров, проверяют их фактическое состояние; нельзя сводить любую проблему к температуре. Причиной могут быть подача, давление, износ рабочей поверхности или несоответствие нового материала выбранной технологии.
По результатам устанавливают допустимую конфигурацию и обновляют рабочую документацию. Полезно исключить возможность случайного смешения материалов, требующих разных настроек. Если сотрудник должен каждый раз угадывать режим по внешнему виду пакета, процесс остаётся уязвимым даже при исправном оборудовании. Маркировка, организованное хранение и доступные инструкции являются частью воспроизводимости.
Критерии выбора термозапайщика
Сначала определяют упаковочные материалы, размеры и предполагаемый поток. Затем оценивают технологию соединения, контролируемые параметры, рабочую геометрию и возможности испытаний. Для непрерывной работы важны поддержка длинных пакетов и удобство подачи. Для прослеживаемости — состав записи, интеграция и идентификация. Для устойчивой эксплуатации — сервис, расходники и проверка после вмешательств.
Не стоит задавать в техническом задании единственный приоритет скорости. Более быстрый аппарат не улучшит поток, если подготовка пакетов или их проверка остаются ограничивающим этапом. Полезно провести демонстрацию на типовых упаковках и оценить всю последовательность: подготовку, подачу, выход, контроль, маркировку и передачу на следующую операцию.
| Критерий приёмки | Что предъявить | Что зафиксировать |
|---|---|---|
| Материалы | Реально используемые пакеты и рулоны | Разрешённые сочетания и параметры |
| Геометрия | Типовые размеры и масса содержимого | Поддержку, подачу и доступность шва |
| Контроль | Предусмотренные проверочные средства | Критерии и результаты испытаний |
| Тревоги | Разрешённые функциональные проверки | Реакцию на отклонения и остановку |
| Документирование | Пример рабочего журнала | Связь материала, устройства и параметров |
| Обслуживание | Инструкции и перечень расходников | Периодичность работ и порядок возврата в эксплуатацию |
Как учитывать несколько упаковочных материалов
Если отделение использует разные материалы, полезно организовать их как отдельные управляемые конфигурации. Для каждой фиксируют идентификацию, разрешённые настройки, применимые проверки и порядок маркировки. Нельзя обозначать все пакеты одной строкой «бумага-плёнка», если их свойства и подтверждённые условия различаются. Это особенно важно при параллельной работе нескольких сотрудников и смене поставок.
После сервисного вмешательства проверяют не только включение аппарата, но и те свойства, на которые мог повлиять ремонт. Замена транспортного элемента, нагревательного узла или детали прижима затрагивает разные части процесса. Объём оценки выбирают по документации и принятому порядку управления изменениями. Старые результаты сохраняют для истории, но не используют как автоматическое подтверждение новой конфигурации без проверки её сопоставимости.
Частые вопросы
Чем медицинский термозапайщик отличается от бытового?
Назначением, допустимыми материалами, контролем процесса и возможностью подтверждать результат для стерильной барьерной системы. Внешняя способность соединить плёнку не является достаточным основанием использовать устройство в медицинском маршруте обработки.
Можно ли оценивать качество только по ширине шва?
Нет. Ширина — одна характеристика. Нужны непрерывность, отсутствие дефектов, приемлемая механика соединения и корректное вскрытие. Номинально широкий шов может содержать локальный канал или повреждение материала.
Принтер подтверждает правильность запайки?
Принтер помогает маркировать упаковку и сохранять сведения, но не измеряет все свойства соединения. Следует выяснить, какие параметры отражены в печати и как они получены. Контроль результата не заменяется наличием читаемой этикетки.
Что делать при смене упаковки?
Проверить допустимые условия нового материала, совместимость с устройством и влияние изменения на подтверждённый процесс. Объём оценки определяется принятой процедурой. Автоматическое применение прежних настроек только на основании похожего внешнего вида не обосновано.