Упаковка выполняет две связанные задачи: допускает предусмотренный процесс обработки и после него поддерживает барьер при обращении. Материал, конструкция шва и состояние после хранения влияют на результат по-разному. Целостность видимой поверхности не заменяет контроля всего процесса.
Устройство и принцип действия
Упаковка должна пропускать стерилизующий агент в предусмотренных условиях и после процесса сохранять стерильный барьер. Материалы, пригодные для паровой стерилизации, не обязательно совместимы с пероксидной. Ограничения на целлюлозосодержащие материалы и другие компоненты проверяют в документации конкретной системы. Слово «стерилизационный» на пакете без указания метода не решает вопрос совместимости.
Успешно выполненный процесс относится к предусмотренной загрузке и условиям. Дальнейшее сохранение состояния зависит от упаковки, обращения, хранения и целостности барьера. Повреждённый пакет не становится пригодным из-за того, что ранее прошёл корректный цикл. Поэтому в организации работы оценивают не только стерилизатор, но и весь маршрут до использования изделия.
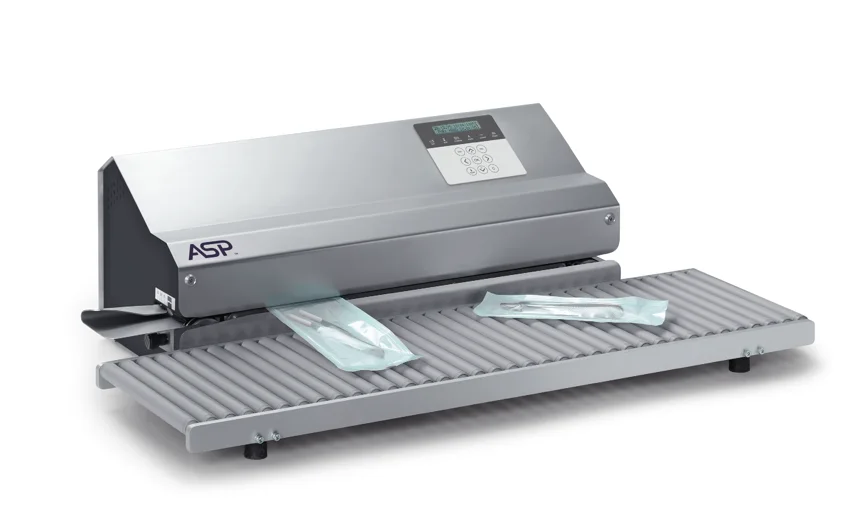
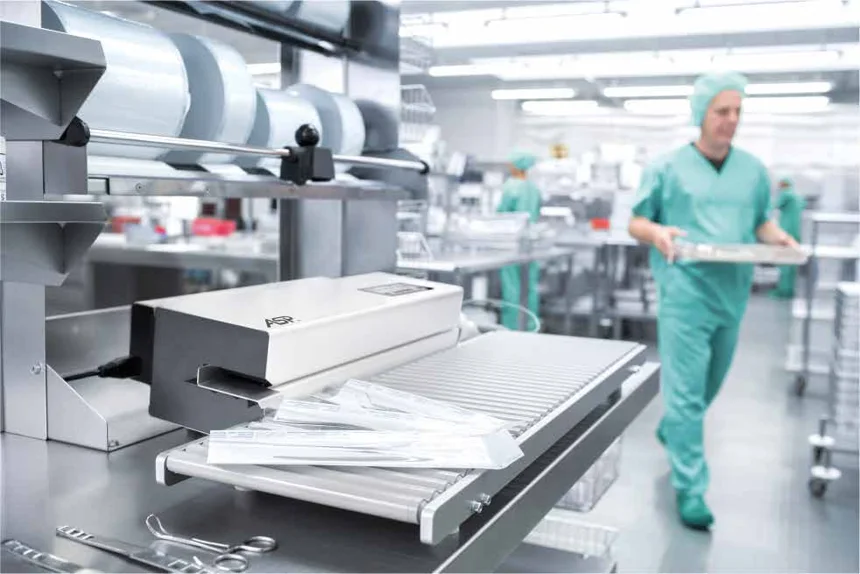
Запаивающее устройство закрывает совместимую упаковку путём контролируемого теплового соединения её слоёв. В стерилизационном отделении его задача — формировать воспроизводимый шов стерильной барьерной системы. Аппарат не стерилизует содержимое пакета и не исправляет ошибку выбора упаковочного материала. Качество зависит от сочетания устройства, упаковки, настроек, загрузки пакета и последующих воздействий при обработке, транспортировке и вскрытии.
Упаковка должна быть пригодна для выбранного способа стерилизации и способа закрытия. Бумажно-плёночные, полимерные и другие материалы имеют разные свойства. Нельзя считать любую прозрачную упаковку термосвариваемой на одном и том же аппарате. Важны структура соединяемого слоя, допустимые условия, геометрия пакета и рекомендации изготовителя материала.
Зона соединения должна быть подготовлена согласно требованиям упаковки и устройства. Попавшие в шов загрязнения, влага, складка или посторонний предмет способны нарушить непрерывность. Если для пакета требуется маркировка, её размещают так, чтобы не ухудшить свойства барьера и не затруднить оценку шва. Печать и собственно соединение — связанные, но разные функции аппарата.
Наличие ожидаемой температуры и времени выдержки не отменяет проблему влажной упаковки. Стерилизующее воздействие, удаление влаги и сохранение барьерных свойств относятся к связанным, но разным аспектам процесса. Обнаруженную мокрую упаковку не следует самостоятельно объявлять пригодной после дополнительного подсушивания. Её дальнейшую обработку определяют по установленной процедуре и документации применяемых изделий, упаковочных систем и стерилизатора.
Упаковку нельзя выбирать только по размеру. Для низкотемпературной обработки необходимо подтвердить совместимость материала со стерилизующим агентом и циклом. Tyvek ASP предназначен для соответствующих систем и циклов STERRAD; это не универсальное разрешение использовать любой похожий пакет в любом стерилизаторе. Одновременно учитывают ограничения самого инструмента: подходящая упаковка не делает допустимой обработку несовместимого изделия.
Назначением, допустимыми материалами, контролем процесса и возможностью подтверждать результат для стерильной барьерной системы. Внешняя способность соединить плёнку не является достаточным основанием использовать устройство в медицинском маршруте обработки.
Что определяет результат
Инструмент внутри не должен создавать неконтролируемое натяжение в зоне будущего шва. При переполнении упаковки увеличивается риск складок, повреждения или чрезмерной нагрузки на соединение. Острые участки защищают предусмотренными совместимыми средствами. Выбор размера пакета должен обеспечивать не только размещение изделия, но и выполнение закрытия, последующей обработки и асептического извлечения по принятой процедуре.
Термочувствительные изделия могут иметь ограничения, не позволяющие применять обычный высокотемпературный процесс. Низкотемпературная стерилизация решает эту задачу только для тех изделий и условий, которые подтверждены документацией. Само слово «низкотемпературный» не означает универсальную совместимость с электроникой, полимерами или любым эндоскопом. Для каждого изделия учитывают материал, конструкцию, упаковку и допустимый метод обработки.
Низкая температура не отменяет предварительной очистки. Загрязнение, влага и недоступные поверхности способны помешать предусмотренному воздействию. Стерилизатор является частью маршрута обработки, а не заменой мойки, осмотра и подготовки. Правильно организованный маршрут начинается с инструкции к медицинскому изделию и заканчивается документированным выпуском и сохранением стерильного барьера.
Охлаждение также влияет на механическую уязвимость упаковки и возможность её безопасного перемещения. Поэтому место выгрузки, полки и движение тележек рассматривают как часть организации процесса. Нельзя оценивать работу стерилизатора в отрыве от зоны, куда попадает горячий набор. При повторных отклонениях полезно наблюдать весь путь упаковки до хранения, сохраняя точность описания каждого этапа.
Мокрая упаковка после паровой стерилизации — наблюдение, требующее оценки всей технологической цепочки. Влага может обнаруживаться на наружной поверхности, внутри упаковки, под лотком или в отдельных элементах набора. Эти варианты нельзя объединять в один диагноз «стерилизатор плохо сушит»: место и момент появления жидкости помогают различить причины, но сами по себе ещё не устанавливают неисправный узел.
Совместное чтение двух тестов даёт более содержательную картину состояния стерилизатора, чем выбор одного «универсального». Их несогласованность полезна как диагностический сигнал: она показывает, какую часть системы ещё не объясняет имеющаяся информация. Именно поэтому программа контроля должна сохранять разные проверки и чётко разделять техническую готовность оборудования, подтверждение конкретного цикла и решение по отдельной упаковке.
Кассетная система имеет распознавание срока годности и автоматическое бесконтактное перемещение использованной кассеты в специальный контейнер. Кассеты, контейнеры для их сбора, бумага, индикаторы и упаковка относятся к самостоятельным позициям обеспечения рабочего процесса. Для циклов могут различаться расход и условия применения стерилянта, поэтому снабжение планируют по подтверждённой программе и фактическому числу загрузок. Указание большого количества поддерживаемых циклов не означает одинаковый расход материала или взаимозаменяемость кассет с младшей системой NX.
Учёт прослеживаемости по упаковкам одной партии
Прослеживаемость устанавливает документированное соответствие между изделием или набором и этапами его обработки и выдачи. Она нужна, чтобы восстановить маршрут в обе стороны. Наличие номера партии без связи с конкретной упаковкой может оказаться недостаточным для такого восстановления.
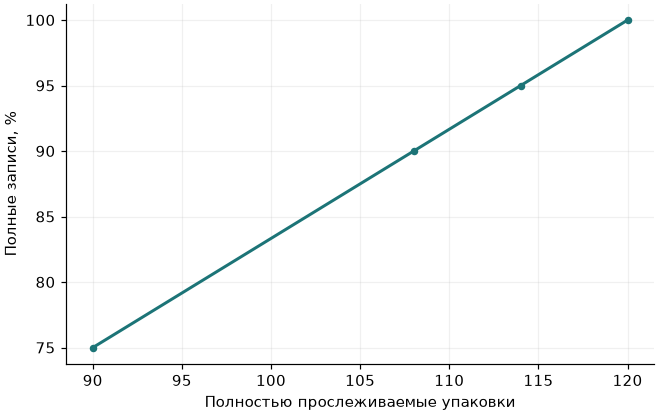
В контрольной партии находятся 120 упаковок. Запись считается полной только при наличии всех принятых в отделении связей между упаковкой, циклом и последующей выдачей. Определим долю полных записей.
В этом примере на горизонтальной оси отложен показатель «Полностью прослеживаемые упаковки», на вертикальной — «Полные записи, %». Для первой точки исходная величина равна 90, расчётный результат — 75. Для точки 114 получаем 95. Последняя пара значений — 120 и 100. Все подписи относятся к одной модели и к единицам, приведённым на осях.
Полнота документации и эффективность процесса — разные характеристики. Для неполной записи необходимо установить, какого именно звена не хватает.
| Полностью прослеживаемые упаковки | Полные записи, % |
|---|---|
| 90 | 75 |
| 108 | 90 |
| 114 | 95 |
| 120 | 100 |
Сверьте направление связи в обе стороны: от упаковки к циклу и от цикла к всем выданным упаковкам. Второй маршрут важен для проверки полноты охвата партии.
Применение и ограничения
Снабжение включает стерилизующий агент, упаковку, индикаторы, контрольные материалы и предусмотренные расходные компоненты. Для каждого существенны условия хранения и срок пригодности. Планирование только числа кассет или флаконов недостаточно, если процесс может остановиться из-за отсутствия совместимых пакетов или контрольных средств.
Документация изделия должна разрешать конкретный способ обработки, а документация стерилизатора — соответствующую категорию изделия, цикл и загрузку. Дополнительно проверяют упаковочный материал, контейнер или лоток. Совпадение только одного из этих условий недостаточно. Например, изделие может допускать пероксидную обработку, но его канал не соответствовать ограничениям выбранного цикла конкретной системы.
В условном отделении после внедрения нового набора участились влажные упаковки. Старые наборы в тех же циклах выглядят нормально. Сначала сравнивают не только массу, но и конструкцию лотков, число слоёв, расположение тяжёлых элементов и тип упаковки. Проверяют, соответствует ли новый комплект допустимой загрузке для данного режима и была ли его обработка согласована с документами изготовителей.
Отделение получило пакеты другого производителя с похожими размерами. На старых настройках шов выглядит ровным, но при открывании материал ведёт себя иначе. Повышение температуры наугад может сделать внешний вид убедительнее и одновременно ухудшить свойства соединения. Технически правильный путь начинается с идентификации материала и допустимых условий запайки, а затем — с предусмотренной оценки результата.
Испытание прочности стерилизационного шва измеряет механическое сопротивление разделению соединённых упаковочных материалов в определённых условиях. Его результат нужен для оценки повторяемости упаковочного процесса, но не сводится к одному максимальному усилию. Кривая отслаивания, геометрия образца, способ его удержания и характер разрушения определяют, что именно было измерено и насколько корректно сравнивать два результата.
Этот материал посвящён интерпретации механического испытания, а не выбору температуры термозапайщика. Прочность шва и отсутствие путей проникновения через него — разные характеристики. Образец с высоким усилием раскрывания может иметь локальный дефект в другой области упаковки. Поэтому механическая проверка входит в программу оценки барьерной системы совместно с предусмотренными испытаниями целостности.
Управляющий датчик описывает состояние в месте установки. В удалённом участке пути, внутри загрузки или у конечной точки условия могут отличаться во время перехода и иногда после стабилизации. Для инженерного вывода нужны схема распределения и граница наблюдения. Состав оборудования и способ его подключения относятся к условиям опыта так же, как выбранная программа.
Пример из практики
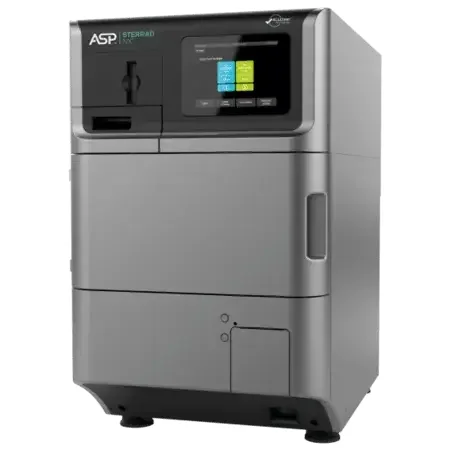
Пример оборудования · Плазменный стерилизатор ASP STERRAD 100NX ALLClear
Упаковка должна быть разрешена для STERRAD и пропускать стерилизующий агент. Используют согласованные пакеты Tyvek, подходящие полипропиленовые материалы и валидированные контейнерные системы. Целлюлозосодержащие бумага, картон, хлопчатобумажные материалы и впитывающие прокладки не являются универсальными заменителями. Сама надпись «для стерилизации» на упаковке ещё не подтверждает совместимость с пероксидной технологией. Для закупки расходных материалов требуется определить размеры, способ запечатывания и область применения каждого варианта вместе с принятой схемой загрузки.
После цикла стерильный барьер должен сохранить целостность, а инструмент — оставаться пригодным к дальнейшему использованию. Поэтому выпуск включает оценку упаковки и результатов контроля, а не только наличие завершённой записи на экране. Система контролирует физические параметры, а химические и биологические индикаторы дополняют подтверждение процесса в соответствии с принятой процедурой. Ни цвет химической полоски, ни один отдельный датчик не следует представлять как самостоятельную гарантию стерильности любого предмета в камере.
Плазменный стерилизатор ASP STERRAD 100NX ALLClear
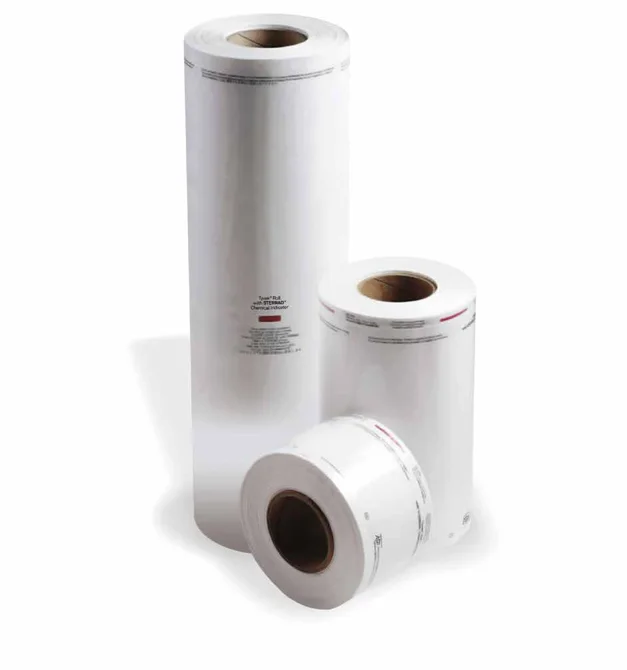
Пример оборудования · Tyvek ASP — пакеты и рулоны для стерилизации STERRAD
Пакеты и рулоны Tyvek ASP предназначены для упаковки совместимых медицинских изделий перед предусмотренными циклами стерилизации STERRAD. Материал входит в состав стерильной барьерной системы и должен обеспечивать условия обработки, сохранение целостности и последующее асептическое вскрытие. В линейке имеются готовые пакеты с разными способами закрывания и рулонные материалы. Конкретный вариант подбирают по геометрии инструмента, технологии упаковки и совместимости с выбранным процессом.
Tyvek ASP — пакеты и рулоны для стерилизации STERRAD
Связь с другими технологиями
Термосварной шов стерилизационного пакета
Запайщик создаёт соединение под действием тепла, давления и времени контакта или скорости подачи. На качество влияют материал и соответствие выбранного режима упаковке. Поэтому температура узла и прочность готового шва — различные сведения о процессе.
Предварительное удаление воздуха при паровой стерилизации
Воздух препятствует непосредственному контакту насыщенного пара с отдельными участками загрузки. Удаление воздуха и последующее проникновение пара относятся к разным стадиям цикла. Условия в свободной камере и внутри полого изделия могут отличаться.
Как интерпретировать наблюдение
Хороший протокол прочности шва позволяет другому специалисту понять, что было испытано, как получено число и где заканчивается его применимость. Он не обещает стерильность по одной силовой характеристике. Его ценность — в воспроизводимом сравнении соединений и выявлении изменений упаковочного процесса, которые затем проверяют совместно с целостностью, состоянием материалов и требованиями к использованию готовой упаковки.
Сравнение смежных понятий
| Понятие | Что оно описывает |
|---|---|
| Упаковка для стерилизации и барьер после цикла | Упаковка выполняет две связанные задачи: допускает предусмотренный процесс обработки и после него поддерживает барьер при обращении. |
| Термосварной шов стерилизационного пакета | Запайщик создаёт соединение под действием тепла, давления и времени контакта или скорости подачи. |
| Предварительное удаление воздуха при паровой стерилизации | Воздух препятствует непосредственному контакту насыщенного пара с отдельными участками загрузки. |
По теме в энциклопедии
- Термосварной шов стерилизационного пакета
- Предварительное удаление воздуха при паровой стерилизации
- Физический, химический и биологический контроль стерилизации
- Низкотемпературный пероксидный стерилизатор: совместимость изделий, циклы и организация работы
- Термозапайщик стерилизационных пакетов: параметры шва и критерии выбора
- Мокрая упаковка после паровой стерилизации: технический разбор причин
- Учёт прослеживаемости по упаковкам одной партии