Зуботехническая печь и технологическая задача
Зуботехническая печь обеспечивает заданный температурно-временной процесс для определённого стоматологического материала. В зависимости от конструкции она используется для обжига, спекания, кристаллизации или глазурования. Эти процессы не являются синонимами. Поэтому выбор печи начинается с маршрута материала, а не с максимальной температуры на рекламной странице.
Печь работает как система из камеры, нагревателя, измерения температуры, управления, подставки и, когда это требуется, вакуумного контура. Результат зависит также от загрузки и программы. Даже исправный аппарат не обеспечивает нужные свойства, если выбран неподходящий цикл или нарушены условия материала.
Комбинированные модели могут выполнять несколько типов обработки, но это не означает пригодности для любой керамики и любой конструкции. Каждое сочетание проверяют по инструкциям материала и оборудования. Ниже рассматриваются технические различия и организация контроля; конкретные температуры и режимы не задаются универсально.
Спекание, кристаллизация и глазурование
Спекание определённых предварительно обработанных материалов сопровождается изменением структуры и размеров. Для такого маршрута важны согласованные программа и исходная заготовка. Нельзя оценивать окончательную геометрию только по изделию сразу после фрезерования, если технологией предусмотрено дальнейшее изменение.
Кристаллизация относится к другому преобразованию материала и имеет собственные требования к нагреву, выдержке и охлаждению. Внешне похожая реставрация может требовать иного цикла. Название материала, его версия и назначение должны совпадать с выбранной программой. Переименование пользовательской программы не меняет её физические параметры.
Глазурование связано с обработкой поверхностного слоя и также зависит от применяемого состава и основания. Возможность выполнить глазуровочный цикл не подтверждает возможность спекать любой материал. Аналогично высокая максимальная температура не описывает точность и пригодность печи в другом диапазоне.
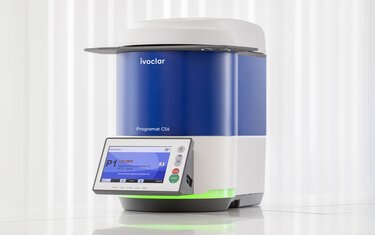
В комбинированной печи процессы разделены программами и ограничениями загрузки. Например, Programat CS6 представлен производителем как система для нескольких стоматологических термопроцессов. Для пользователя это означает удобство объединения задач, но сохраняет необходимость выбирать подтверждённый маршрут каждой работы.
| Процесс | Основной технологический вопрос | Что проверяют до запуска |
|---|---|---|
| Спекание | Как материал достигает предусмотренного состояния и размеров | Материал, программа, загрузка и последующее охлаждение |
| Кристаллизация | Как формируются требуемые свойства конкретной заготовки | Точная разновидность материала и разрешённый цикл |
| Глазурование | Как обрабатывается нанесённый поверхностный состав | Совместимость состава, основания и программы |
| Предварительная сушка | Какая влага должна быть удалена перед нагревом | Исходное состояние после обработки и инструкция |
| Охлаждение | Как завершается температурный маршрут | Допустимый порядок извлечения и обращения |
Температурная кривая важнее одного максимума
Программа включает несколько параметров: начальные условия, скорость подъёма, целевую температуру, выдержку и охлаждение. В отдельных процессах добавляются вакуум и предварительная сушка. Две программы с одинаковым максимальным значением могут давать разные результаты из-за остальной части кривой.
Температура, измеренная датчиком печи, не тождественна температуре любой точки загруженного изделия в каждый момент. Тепловая инерция, масса и расположение влияют на прогрев. Поэтому допустимая загрузка и подставка входят в технологию. Нельзя увеличивать число изделий только потому, что они физически помещаются в камере.
Рекламное время быстрого цикла всегда рассматривают с условиями. Оно может относиться к определённому материалу, небольшому числу конструкций и исключать подготовительную сушку. Для планирования кабинета считают полный маршрут от готовности заготовки до допустимого дальнейшего обращения, а не только активный нагрев.
Пользовательская редактируемость полезна для согласованных материалов, но не разрешает экспериментально сокращать цикл без подтверждения. Открытая система означает возможность настройки, а не автоматическую валидацию любого сочетания. Ответственность за корректный технологический маршрут сохраняется.
Вакуум: отдельная часть системы
Вакуумный контур изменяет условия в камере в предусмотренные моменты процесса. Его роль зависит от программы и материала. Печь может требовать внешний насос, который не следует считать необязательным аксессуаром только потому, что он расположен отдельно от корпуса. Для Programat CS6 производитель прямо указывает необходимость насоса при работе системы.
Совместимость насоса включает не только разъём. Важны допустимые характеристики, управление и соединительная линия. Слабая производительность, утечка или неподходящая конфигурация способны нарушить цикл. Сам факт включения двигателя насоса не доказывает достижения предусмотренных условий в камере.
Уплотнение, шланг и соединения требуют осмотра и обслуживания по инструкции. Если аппарат сообщает ошибку вакуума, её нельзя обходить выбором похожей программы без вакуумного этапа. Сначала устанавливают техническую причину и оценивают пригодность выполненного цикла для конкретной работы.
При сравнении паспортов необходимо понимать, как выражено давление: абсолютной величиной или относительно атмосферы. Одинаково выглядящие числа без определения могут описывать разные параметры. Для закупки лучше использовать требования производителя печи к совместимому насосу, а не самостоятельно сопоставлять сокращённые таблицы.
Подставки, загрузка и предварительная сушка
Подставка удерживает изделие и влияет на тепловой контакт. Разрешённые принадлежности и расположение задаются технологией. Случайная замена держателя может изменить прогрев или загрязнить камеру. Даже если новая подставка выдерживает температуру, это не доказывает её пригодности для конкретного материала.
Исходная влажность после обработки также имеет значение. В кратком руководстве CS6 предусмотрены разные варианты предварительной сушки для соответствующих процессов. Это показывает, что состояние заготовки до печи является частью задания. Нельзя выбирать цикл только по названию материала, игнорируя предшествующую влажную обработку или нанесённый состав.
Загрузка должна быть воспроизводимой. Для повторяющихся работ полезно сохранять сведения о числе изделий и используемой подставке. Если изменились масса и геометрия, прежний быстрый цикл не следует считать автоматически применимым. Ограничения уточняют в документации материала и печи.
Рабочую камеру поддерживают в состоянии, предусмотренном производителем. Загрязнения и остатки посторонних составов могут влиять на последующие работы. Очистка печи — отдельная процедура, а не произвольный прогрев на максимуме. Неподходящие материалы нельзя помещать в камеру ради проверки термостойкости.
| Отклонение результата | Что проверить в процессе | Почему нельзя сразу менять температуру |
|---|---|---|
| Изменился внешний вид поверхности | Состав, программа, чистоту и вакуум | Причина может быть вне температурного датчика |
| Результаты партии неодинаковы | Загрузку и расположение изделий | Различаются условия прогрева |
| Быстрый цикл не дал ожидаемого результата | Допустимость материала и размера загрузки | Рекламное время имеет конкретные условия |
| Ошибка вакуума | Насос, соединение и герметичность | Изменение температуры не устраняет утечку |
| После влажной обработки возникла проблема | Предварительную сушку по инструкции | Начальное состояние влияет на весь маршрут |
| После обновления изменилась программа | Версию и параметры сохранённого цикла | Название программы не гарантирует идентичность |
Калибровка и контроль температуры
Калибровка или предусмотренная проверка температуры помогает поддерживать связь между показанием и установленным методом контроля. Используют комплект и процедуру производителя. Произвольный бытовой термометр не заменяет такую проверку, особенно в высокотемпературной камере и при иной геометрии измерения.
Важно различать пользовательскую процедуру и сервисную регулировку. Если система допускает проверку на месте, это не означает разрешения разбирать нагревательный узел. Повреждение камеры, нестабильность или неисправность датчика требуют соответствующего сервиса. Настройка поправки не должна маскировать механическую или электрическую проблему.
Контрольное изделие может обнаружить изменение процесса, но не всегда указывает причину. Если результат отличается, проверяют материал, программу, загрузку, состояние печи и измерительный контроль. Такой подход полезнее последовательного увеличения температуры до визуально приемлемого результата без понимания причин.
Журнал должен связывать проверку с конкретной печью и её состоянием. Дата, применённый комплект, результат и выполненное действие позволяют проследить изменения. После ремонта или существенного обновления проверяют предусмотренную готовность, прежде чем возвращать аппарат в обычный технологический поток.
Практический разбор 1: быстрый цикл перенесли на большую загрузку
Лаборатория успешно выполнила короткую программу на небольшом числе изделий, затем увеличила загрузку без изменения маршрута. Все конструкции помещались в камере, поэтому условия сочли эквивалентными. Результат стал нестабильным, хотя максимальная температура на дисплее оставалась прежней.
Разбор начинают с ограничений программы: материал, число и геометрия изделий, предварительная сушка и подставка. Физическая вместимость не равна валидированной загрузке. Если условия выходят за подтверждённые, выбирают предусмотренный маршрут, а не пытаются произвольно добавить несколько минут к выдержке.
Для планирования производительности используют реальные типовые партии. Быстрый цикл может быть удобен для небольшой работы в кабинете, но не обязательно заменяет лабораторный режим для большого потока. Это различие следует учитывать до покупки, а не после появления очереди.
Практический разбор 2: ошибку вакуума приняли за проблему материала
После нескольких успешных циклов появились сообщения о недостижении вакуума и изменился вид поверхности. Сотрудники предположили дефект новой партии материала. Проверка соединительной линии выявила негерметичность. Замена партии не устранила бы техническую причину.
Правильная последовательность — проверить сообщения аппарата и вакуумный контур, затем оценить выполненные работы по установленному технологическому порядку. Нельзя считать цикл пригодным только потому, что печь достигла температуры. Для процесса с заданным вакуумом важны все предусмотренные условия.
После устранения неисправности проводят требуемую проверку и подтверждают восстановление работы. В журнале отделяют технический инцидент от свойств материала. Это помогает избежать необоснованной смены поставщика и сохраняет прослеживаемость затронутых изделий.
| Критерий выбора печи | Что требуется уточнить | Значение для рабочего места |
|---|---|---|
| Типы процессов | Подтверждённые материалы и циклы | Соответствие реальному технологическому маршруту |
| Загрузка | Ограничения числа и размеров изделий | Реальная производительность |
| Вакуум | Необходимость насоса и совместимые характеристики | Полная комплектация |
| Принадлежности | Подставки и средства контроля | Воспроизводимость процесса |
| Обслуживание | Проверка температуры и доступность сервиса | Стабильность результатов со временем |
| Размещение | Тепловая зона, вентиляция и электропитание | Безопасная организация лаборатории |
Размещение и обращение с горячими изделиями
Печь размещают на подходящей поверхности с сохранением требуемых свободных зон и вентиляции. Учитывают открывание камеры, размещение насоса и место для горячих принадлежностей. Габариты закрытого корпуса не описывают необходимое рабочее пространство. Персонал должен иметь возможность выполнить предусмотренные действия без пересечения с проходом и посторонними предметами.
Окончание программы не всегда означает, что изделие можно брать руками или немедленно выполнять следующий этап. Порядок охлаждения и извлечения задаётся документацией. Принудительное ускорение охлаждения неподтверждённым способом может изменить условия материала и создать риск для персонала. Рабочее место должно поддерживать правильную последовательность, а не провоцировать спешку.
Частые вопросы
Можно ли заменить любую зуботехническую печь комбинированной?
Только если подтверждены необходимые материалы, загрузки и процессы. Несколько функций в одном корпусе удобны, но не означают универсальности. Сравнивают полный технологический маршрут и производительность на своих задачах.
Максимальная температура определяет качество?
Нет. Важны вся кривая, контроль, загрузка, вакуум и соответствие материалу. Достаточный максимум является лишь одним условием, а не доказательством правильного результата.
Открытая программа разрешает самостоятельно сокращать цикл?
Возможность редактирования не равна подтверждению нового режима. Изменения должны соответствовать документации материала и оборудования. Произвольное сокращение времени может нарушить технологию даже при нормальном внешнем виде изделия.
Нужна ли проверка температуры, если печь проходит самотест?
Самотест и контроль температурного процесса решают разные задачи. Выполняют предусмотренные производителем проверки и обслуживание. Отсутствие сообщения об ошибке не заменяет весь регламент контроля.